
ROBART LAZER / SAC İŞLEME AKIŞI
Kesilen parçayı sonraki operasyona hazır teslim edin
Kesimden çıkan sacın doğru büküm işine ulaşması, üretim akışının önemli bir parçasıdır. Çizim, revizyon ve kabul bilgisi iki istasyon arasında kesintisiz taşınmalıdır.
Açınım dosyası ile son parça çizimini eşleştirin
Üretime gönderilen düz kesim dosyası, onaylı son parça çizimiyle aynı revizyona ait olmalıdır. Büküm açınımı, malzeme ve kullanılan takım bilgisine göre üretim ekibi tarafından doğrulanır.
Lazer kesim dosyasının ekranda doğru görünmesi, bükümden sonraki ölçülerin otomatik olarak uygun olacağı anlamına gelmez. İlk parça onayını iki operasyonu kapsayacak biçimde düzenleyin.
Kenar ve delik koşullarını önceden konuşun
Büküm, kaynak veya görünür montaj yüzeyine gidecek kenarlar için beklentiyi belirtin. Çapak veya yüzey izi nedeniyle ek işlem gerekiyorsa bunu planlanan süreye dahil edin.
Kritik deliklerin, yön işaretlerinin ve montaj yüzeylerinin kabul yöntemini çizim üzerinde tanımlayın. Parça yönü belirsizse istasyonlar arasında ters işlem riski artar.
Ara stokta kimlik bilgisini koruyun
Benzer görünen fakat farklı revizyondaki parçaları açık iş emri bilgisiyle ayırın. Kesim yerleşimindeki konumu, tek başına sonraki istasyon için yeterli bir tanım olmayabilir.
İş emrinde kesilen, kabul edilen ve büküme teslim edilen adetleri ayrı izleyin. Böylece eksik parça ile kalite nedeniyle ayrılan parça birbirine karışmaz.
- Parça kodu ve onaylı revizyon
- Malzeme, kalınlık ve gerekli yön bilgisi
- Kesim ve büküm ilk parça onayı
- Ara stok yeri ve teslim edilen net adet
Kapasiteyi tek istasyona göre hesaplamayın
Kesim kapasitesi artarken büküm veya ayırma istasyonu aynı kalırsa ara stok büyüyebilir. Yatırım değerlendirmesinde iki istasyonun günlük iş yükünü yan yana inceleyin.
Robart teklif talebine bir düz kesim dosyasıyla birlikte son parça çizimini ekleyin. İşin hangi adımda tamamlandığını belirtmek değerlendirmeyi daha anlamlı hale getirir.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Kesim dosyası büküm için yeterli mi?
Açınım ve son parça çizimi, kullanılan prosesle birlikte doğrulanmalıdır. Kesim dosyası tek başına bütün bilgiyi taşımayabilir.
İlk parça hangi aşamada ölçülmeli?
Kesim ve büküm için tanımlanan kritik özellikler ilgili aşamalarda kontrol edilmelidir.
Benzer parçalar nasıl ayrılır?
Parça kodu, revizyon ve iş emriyle eşleşen etiketleme veya uygun bir izlenebilirlik yöntemi kullanın.
Daha hızlı kesim toplam teslimi hızlandırır mı?
Sonraki istasyonun kapasitesi ve bekleme süresi de uygunsa katkı sağlayabilir. Toplam akışı ölçmek gerekir.
Teklif için hangi çizimleri gönderebilirim?
Düz kesim dosyasını, son parça çizimini, malzeme bilgisini ve seri adedini birlikte paylaşabilirsiniz.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
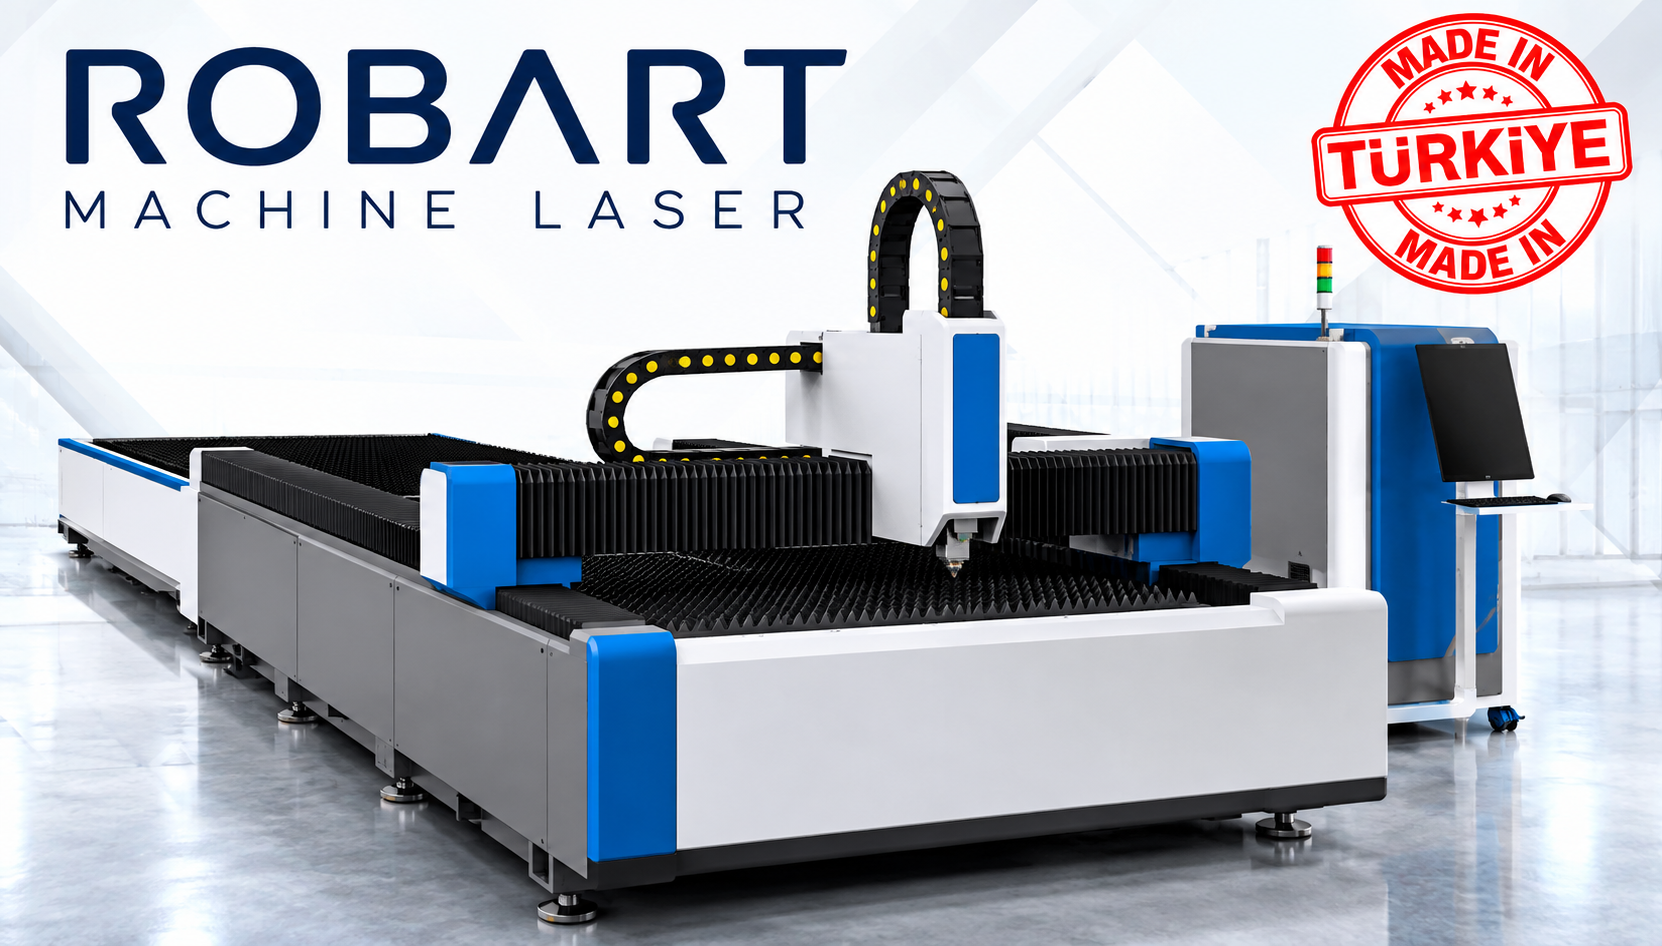
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
SAC KESİMİ · KABİNLİ SİSTEM
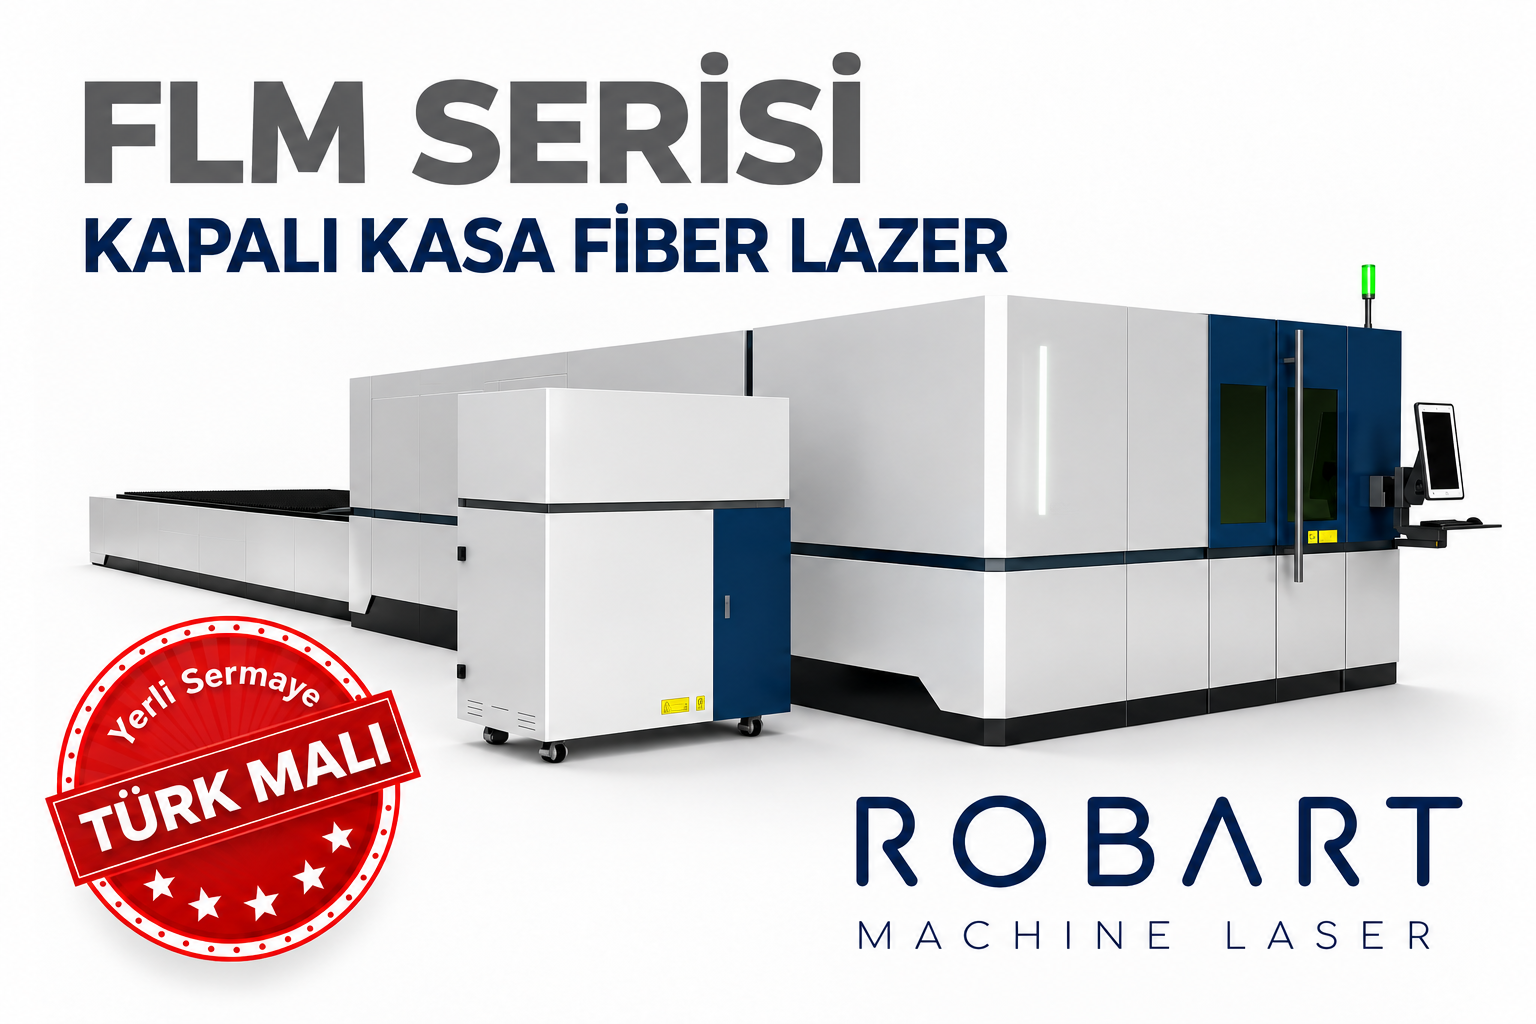
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.