
ROBART LAZER / KONTROLLÜ NUMUNE VE SONUÇ KAYDI
Odak değerlendirmesini, karşılaştırılabilir numunelerle yapın.
Yeni bir iş veya teknik kontrol için numune hazırlanırken koşulların kayıtlı olması önemlidir. Fiziksel ayar yöntemi makineye özgüdür; değerlendirme planını yetkili uygulama ekibiyle oluşturun.
Doğrulamanın nedenini önce tanımlayın
Yeni malzeme, farklı kalınlık veya bakım sonrası kontrol gibi durumlar aynı numune amacı olarak görülmemelidir. Hangi soruya yanıt arandığını kaydedin. Görülen bir kalite değişiminin yalnızca odaktan kaynaklandığını baştan varsaymayın.
Makine, kesim kafası ve ilgili kontrol sistemi bilgileri doğru olmalıdır. Kullanılacak işlem tablosunun hangi malzeme ve kalınlık için onaylandığını yetkili ekiple doğrulayın.
Numuneyi temsilî ve karşılaştırılabilir seçin
Gerçek üretimi temsil eden çizim ve tanımlı malzeme kullanın. Aynı dosyaya ait numuneleri parça kimliğiyle ayırın. Kenar, delik veya montaj beklentisi gibi kabul başlıkları önceden belli olsun.
Deneme planında hangi koşulların sabit tutulacağı ve hangi değerlendirmenin yapılacağı açıklanmalıdır. Aynı anda çok sayıda değişiklik yapmak sonuçları karşılaştırmayı zorlaştırır. İzin verilen değişiklikler ve fiziksel uygulama yetkili ekipçe belirlenir.
Genel açık ışın tariflerini uygulamayın
Plastik levhaya darbe verme, nozülü sökme veya kıvılcımın rengine bakarak odak arama gibi genel tarifler bu rehberin bir parçası değildir. Bunların yerine modelin güvenli ayar ve servis prosedürleri esas alınmalıdır.
Otomatik odaklama bulunması da bütün doğrulama ve eğitim ihtiyacını ortadan kaldırmaz. Kullanıcının hangi bilgiyi okuyabileceği, hangi işlemi yapabileceği ve ne zaman destek isteyeceği açık olmalıdır.
- Numunenin amacı ve parça kodu
- Makine, kafa ve işlem tablosu bilgisi
- Malzeme türü ve kalınlığı
- Sabit koşullar ve yetkili deneme planı
- Ölçüm, kenar kabulü ve sonuç onayı
Sonucu üretim dosyasına bağlayın
Kabul edilen numuneyi çizim sürümü ve kullanılan koşullarla birlikte arşivleyin. Sonucun kim tarafından değerlendirildiği ve varsa kullanım sınırları kayıtlı olsun. Bir numuneden bütün malzemeler için aynı sonucu beklemeyin.
Robart ile yeni makine görüşmesinde de bu kayıt yaklaşımını kullanabilirsiniz. Gerçek malzeme ve kritik parça detaylarını paylaşarak odaklama özelliğini ilgili konfigürasyon ve uygulama desteğiyle birlikte değerlendirin.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Odak doğrulaması için tek bir genel yöntem var mı?
Fiziksel ayar ve kontrol yöntemi donanıma bağlıdır. Makinenin güvenli üretici prosedürü ve yetkili uygulama desteği esas alınır.
Numuneleri nasıl ayırmalıyım?
Parça kodu, malzeme, çizim sürümü ve deneme kaydıyla ilişkilendirin. Karşılaştırılan numuneler tanımlı koşullara sahip olmalıdır.
Birçok ayarı aynı anda değiştirmek uygun mu?
Sonucun hangi değişkenden kaynaklandığını belirsizleştirebilir. Deneme planını yetkili ekiple oluşturun.
Otomatik odaklama varsa kayıt gereksiz mi?
Hayır. Özelliğin kapsamı, uygulama koşulları ve kabul sonucu yine kayıtlı olmalıdır.
Sonuç nasıl saklanmalı?
Kabul edilen numune, çizim sürümü, işlem bilgisi ve yetkili değerlendirmeyle birlikte üretim dosyasına bağlanmalıdır.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
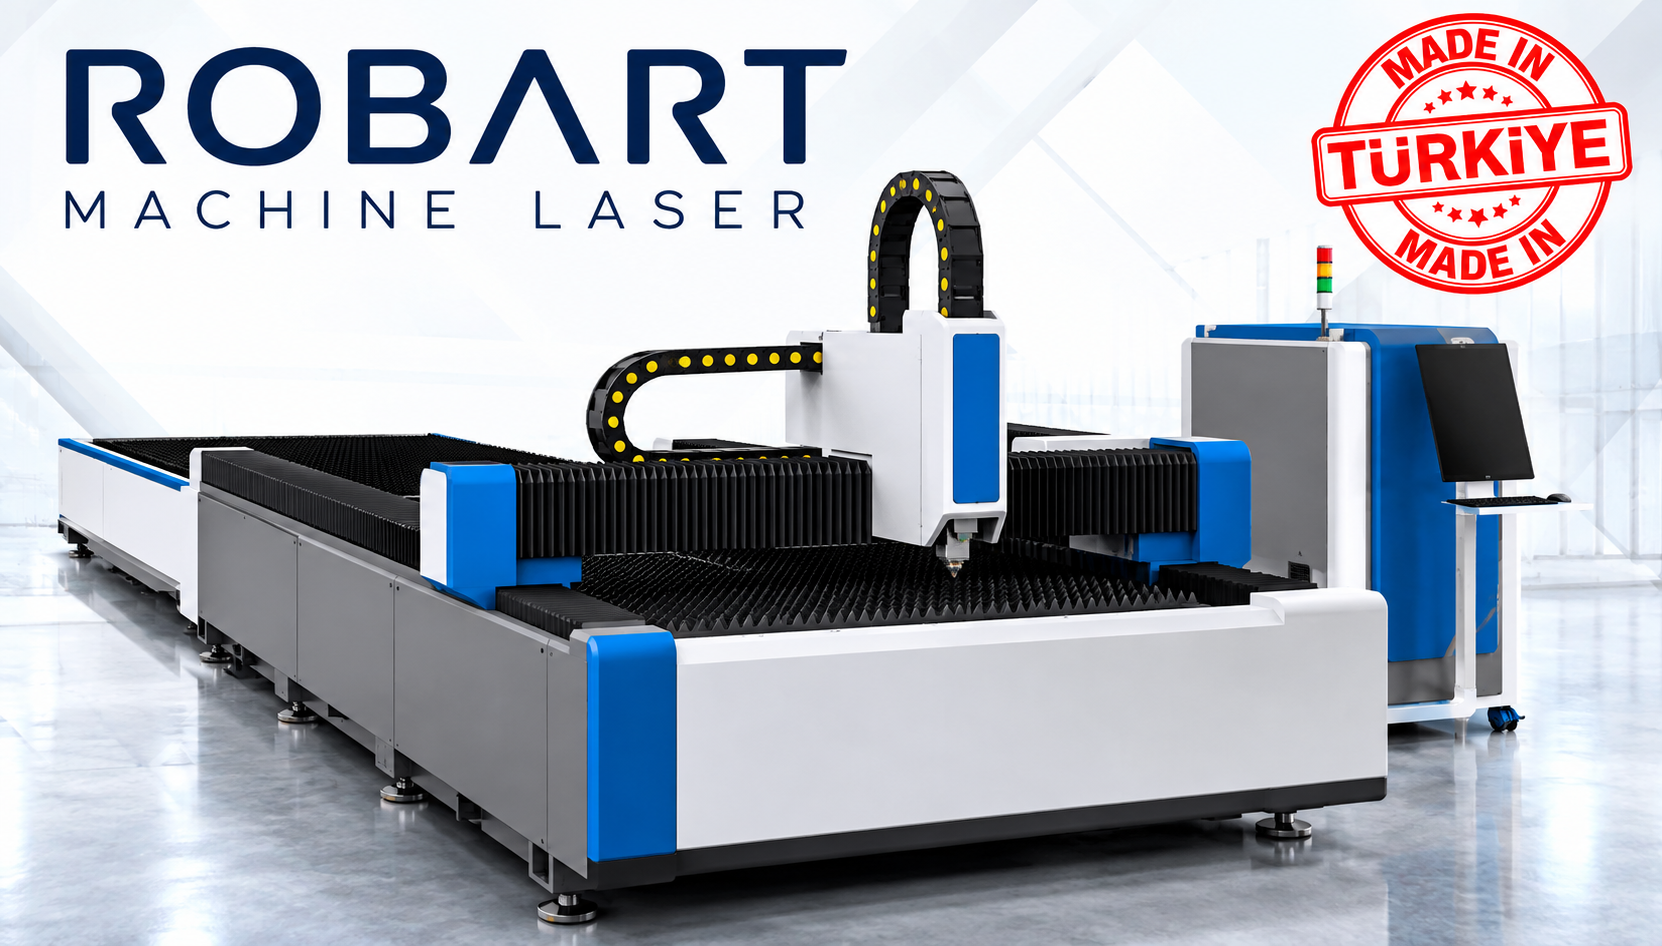
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
SAC KESİMİ · KABİNLİ SİSTEM
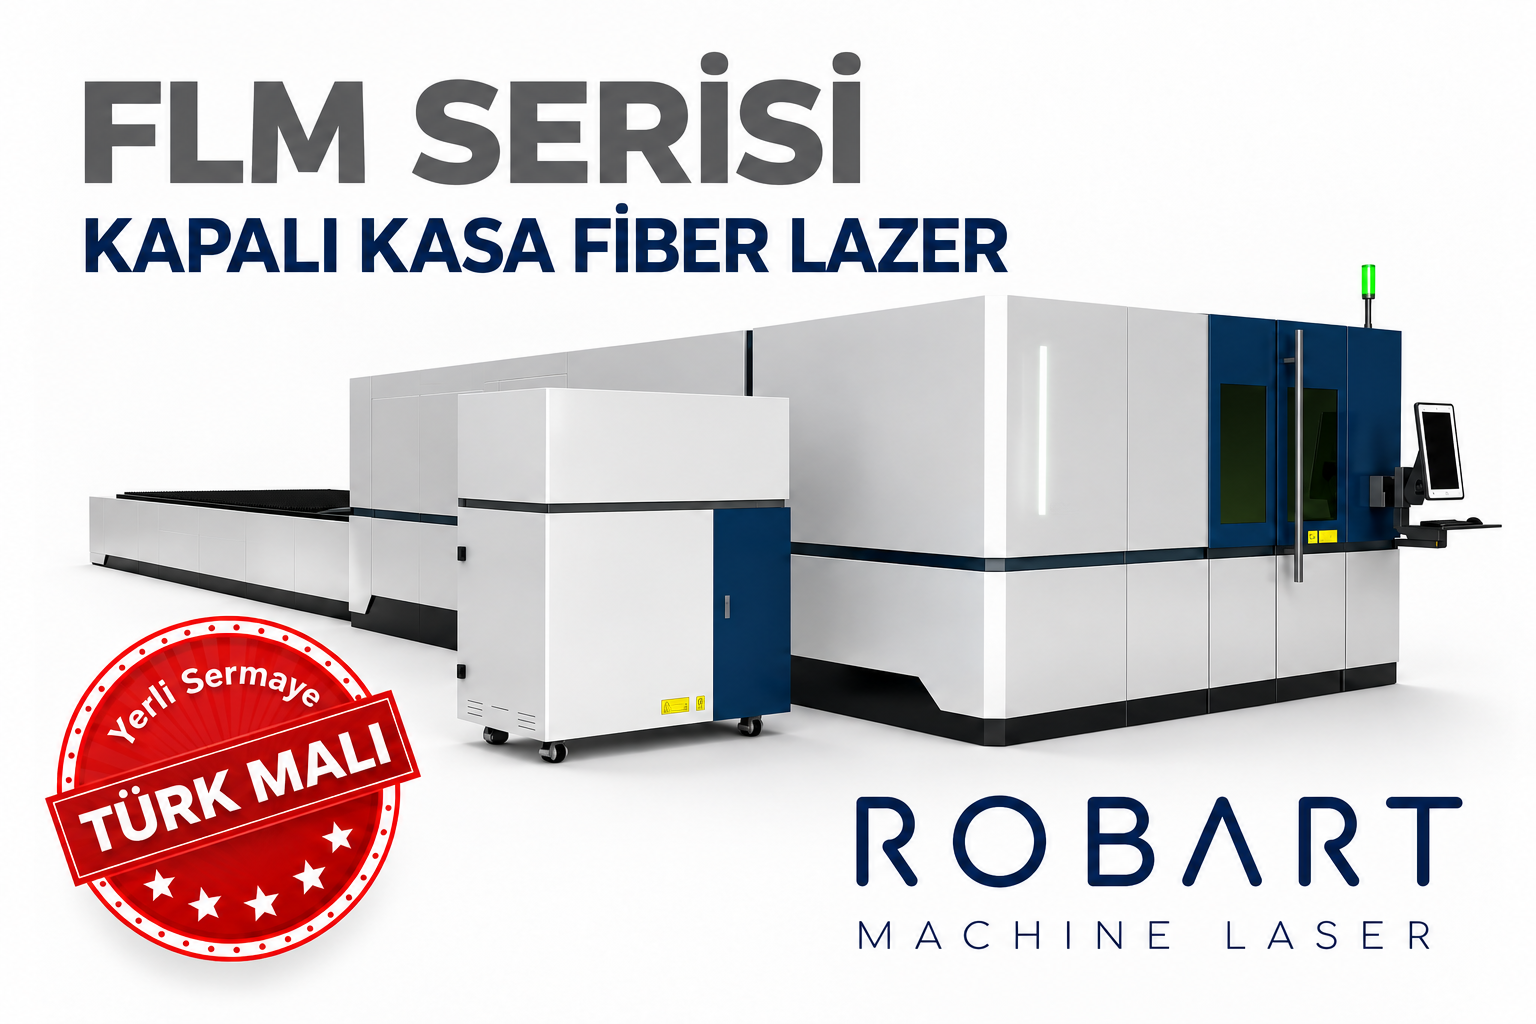
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.