
ROBART LAZER / ODAKLAMA VE İŞLEM BİLGİSİ
Odak ayarını, doğru işlem bilgisiyle değerlendirin.
Odak konumu kesim sürecinin önemli değişkenlerinden biridir. Doğru yaklaşım; makinenin onaylı işlem tablolarını, kullanılan kesim kafasını ve yetkili uygulama değerlendirmesini birlikte esas almaktır.
Odak konumu kesimde neyi etkiler?
Odak konumu, lazer enerjisinin iş parçasındaki dağılımını ve kesim aralığının oluşumunu etkileyen bir süreç değişkenidir. Uygun değer, bütün metaller ve kalınlıklar için aynı kabul edilemez. Lazer sistemi ve kullanılan kesim kafasının tanımları birlikte değerlendirilmelidir.
Üretim dosyasında odakla ilgili bir değer görülmesi, bu değerin her makineye aktarılabileceği anlamına gelmez. Ekrandaki birim, referans ve işaret tanımını kılavuzdan doğrulayın. Yanlış anlaşılmış bir referans, karşılaştırmayı baştan hatalı hale getirebilir.
Onaylı işlem tablosunu başlangıç noktası yapın
Malzeme türü, kalınlığı ve uygun sarf bilgisiyle eşleşen üretici verilerini kullanın. Bir kesim probleminde önce doğru tablonun ve çizim sürümünün seçilip seçilmediğini araştırın. Odak değerini rastgele değiştirerek her sorunu düzeltmeye çalışmayın.
Deneme gerekiyorsa numune planını yetkili uygulama ekibiyle hazırlayın. Kullanılan malzeme ve değiştirilmesine izin verilen değerler kayıtlı olsun. Sonuçları yalnızca kenar fotoğrafıyla değil, işin gerektirdiği ölçü ve yüzey kabulüyle değerlendirin.
Otomatik odaklama nasıl değerlendirilmelidir?
Otomatik odaklama özelliğinin kapsamı, kesim kafası ve kontrol sistemi konfigürasyonuna bağlıdır. Teklifte yalnızca bu özelliğin adı yazması yerine hangi donanımın sunulduğunu, parametrelerin nasıl yönetildiğini ve kullanıcı eğitimini açıklatın.
Beklenen hareketin oluşmaması veya ilgili alarmın görülmesi halinde yetki sınırlarını aşan müdahaleler yapmayın. Fiziksel sökme, optik ayar ve kalibrasyon işlemleri için üreticinin servis prosedürü esas alınır. Koruma elemanlarını kaldırarak açıkta ışın denemesi yapmayın.
- Makine ve kesim kafası modelini belirleyin.
- Malzeme ve kalınlığa uygun onaylı işlem bilgisini seçin.
- Deneme sonuçlarını aynı parça ve kontrol ölçütleriyle karşılaştırın.
- Alarm ve kalibrasyon konularını yetkili ekibe iletin.
Odak sorusu için teknik desteğe ne hazırlanır?
Model ve seri numarası, kafa modeli, kullanılan işlem tablosu, malzeme bilgisi ve görülen belirti değerlendirmeyi kolaylaştırır. Sorunun ilk ne zaman oluştuğunu ve öncesinde hangi bakım veya değişikliğin yapıldığını belirtin.
Yeni makine seçiminde odaklama özelliğini kendi ürünlerinizle değerlendirin. Numune çalışmasının koşullarını yazılı kaydedin; tek bir gösteri parçasından bütün malzemeler için aynı kalite ve kapasite sonucu çıkarmayın.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Her malzeme için aynı odak değeri kullanılır mı?
Uygun değer; malzeme, kalınlık, kesim kafası ve makinenin işlem bilgilerine bağlıdır. Evrensel tek bir değer varsayılmamalıdır.
Kesim kötü olduğunda önce odak mı değiştirilir?
Önce doğru iş dosyası ve onaylı işlem bilgisinin seçildiği doğrulanmalıdır. Sorun farklı etkenlerle de ilişkili olabilir.
Otomatik odaklama her makinede aynı mı çalışır?
Özelliğin kapsamı donanıma ve kontrol sistemine göre değişir. Teklifte kafa modeli ve eğitim içeriği açıklanmalıdır.
Nozülü söküp kıvılcıma bakarak odak aranır mı?
Bu tür genel ve açıkta ışın denemeleri uygulanmamalıdır. Modelin güvenli ayar ve servis prosedürü esas alınmalıdır.
Servis görüşmesine hangi bilgiler yarar sağlar?
Makine ve kafa modeli, işlem tablosu, malzeme ve kalınlık, alarm kodu ve son değişikliklerin kaydı yararlıdır.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
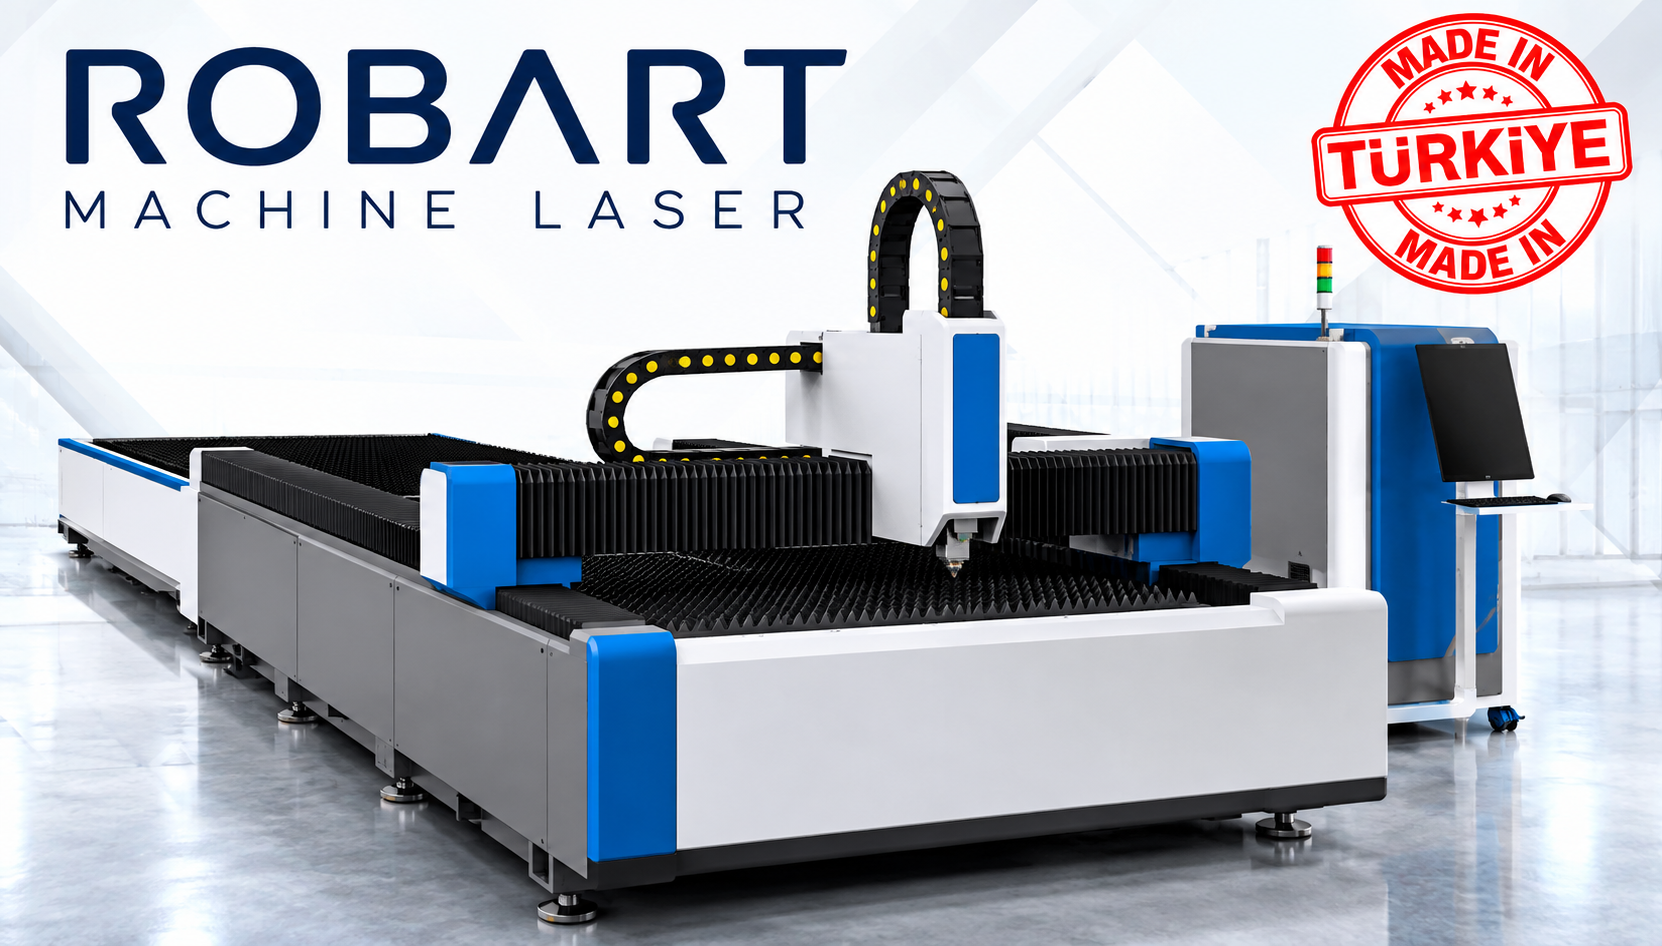
SAC KESİMİ · ESNEK ERİŞİM
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
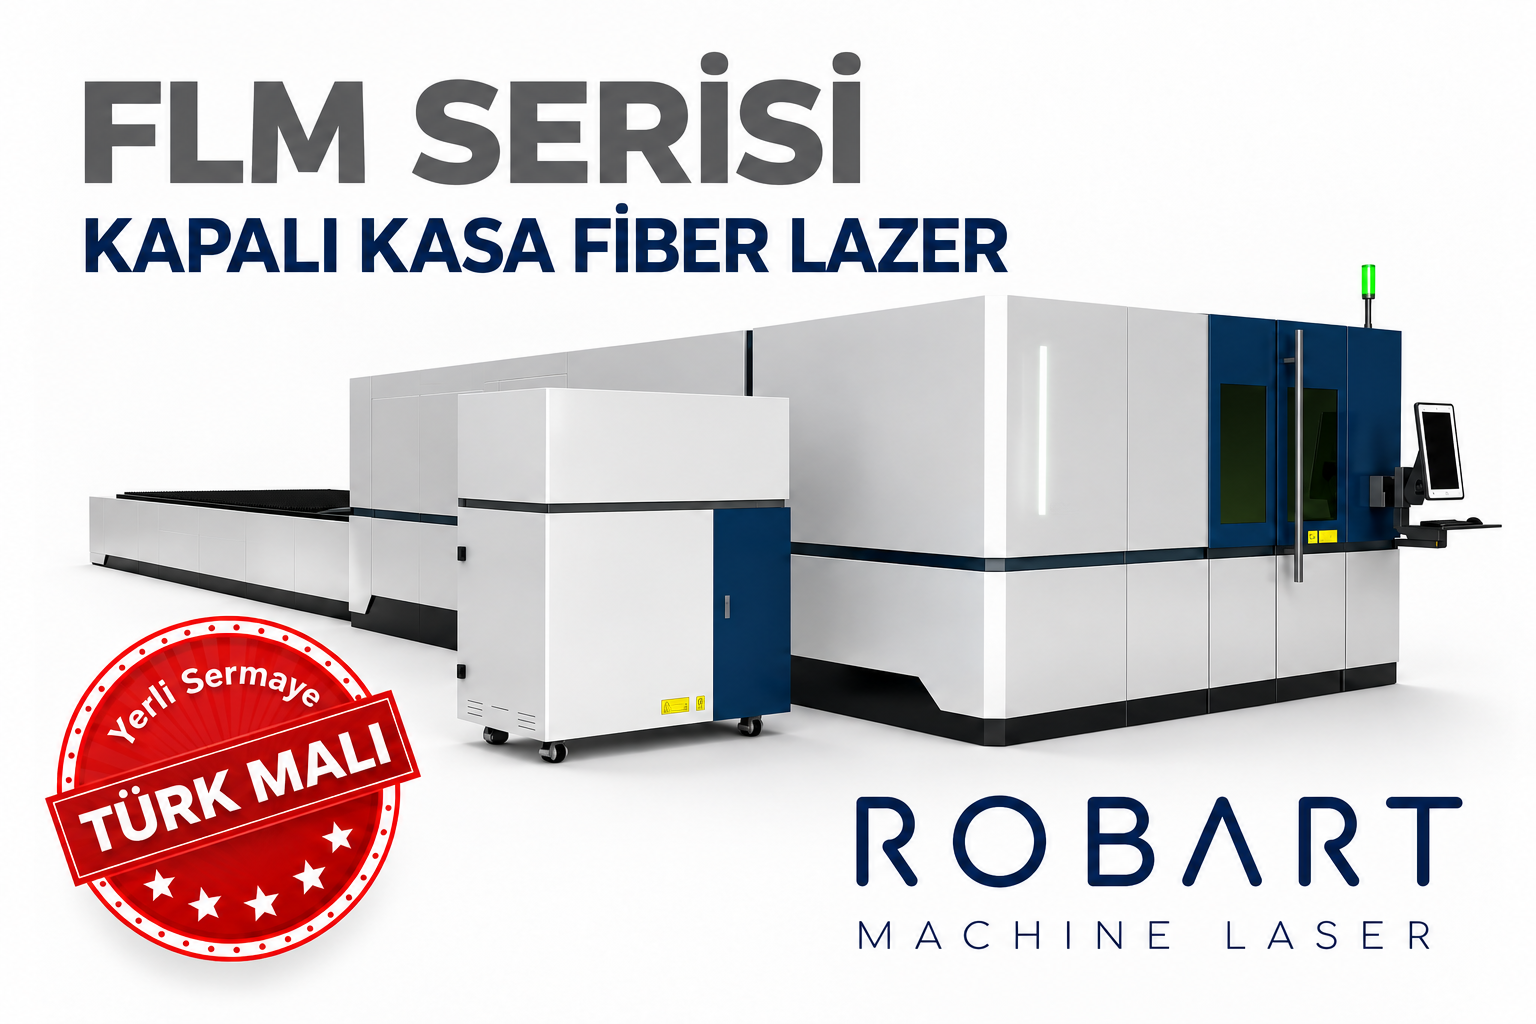
SAC KESİMİ · KABİNLİ SİSTEM
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.