
ROBART LAZER / KALAN MALZEME VE STOK DİSİPLİNİ
Kalan sacı, bir sonraki iş için tanımlı stok haline getirin.
Kesimden sonra kalan malzemenin yeniden değerlendirilebilmesi için nerede olduğu ve hangi özellikleri taşıdığı bilinmelidir. Kayıtsız bir parça, planlama açısından görünmez hale gelebilir.
Kalan parçanın kimliğini iş bitiminde oluşturun
Malzeme türü, kalınlık ve kullanılabilir ölçü temel bilgilerdir. İşletmenin izlenebilirlik gereksinimine göre parti veya tedarik bilgisi de gerekebilir. Kayıt, parça rafına taşındıktan çok sonra değil iş tamamlanırken hazırlanmalıdır.
Yeni malzemeyle karışmaması için kalan stok ayrı tanımlanabilir. Etiket yöntemi işletmenin koşullarına uygun olmalı; okunabilir bilgiyle fiziksel parça birbirinden kopmamalıdır.
Kullanılabilir alanı gerçek durumuyla tarif edin
Bir parçanın dış ölçüsü, tamamının yeni bir yerleşimde kullanılabileceği anlamına gelmeyebilir. Önceki kesimlerden kalan açıklıklar ve geometriler planlamada dikkate alınmalıdır. Kullanılabilir alanın nasıl kaydedileceğini programlama sorumlusuyla belirleyin.
Kayıt yönteminiz basit bir çizim, fotoğraf veya uygun yazılım olabilir. Amaç, yeni iş geldiğinde parçanın tekrar bulunabilmesi ve gerçekten uygun olup olmadığının anlaşılmasıdır. Sistemin ayrıntısı iş hacminizle uyumlu olmalıdır.
Yeni iş hazırlığında kalan stok için kontrol noktası ekleyin
Aynı malzeme ve kalınlıktaki bir sipariş hazırlanırken uygun kalan parçalar incelenebilir. Bu kontrol yapılmıyorsa stok kaydının tek başına tutulması beklenen faydayı sağlamaz. Kimin değerlendireceğini ve seçilen parçanın hangi işe ayrılacağını belirleyin.
Ayrılmış bir kalan malzemenin başka işe yanlışlıkla alınmasını önleyecek bir durum bilgisi kullanın. İş sonunda kullanılmayan veya ölçüsü değişen stok yeniden güncellenmelidir.
- Malzeme ve kalınlık
- Kullanılabilir ölçü veya geometri kaydı
- Stok konumu ve parça kimliği
- Serbest veya işe ayrılmış durum
- Son kullanım ve güncelleme tarihi
Fire takibini sipariş türleriyle birlikte okuyun
Kalan stoktan hangi işlerde yararlanıldığını ve hangi malzemenin uzun süre beklediğini dönemsel inceleyin. Bütün ürünleri tek fire oranıyla karşılaştırmak yerine benzer iş gruplarını ayrı değerlendirin.
Robart makine görüşmesinde parça listeniz ve levha ölçülerinizle birlikte malzeme akışınızı da paylaşın. Makine veya yazılım tek başına kayıt disiplininin yerine geçmez; üretim planı ve stok düzeni birlikte kurulmalıdır.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Kalan sac için en az hangi bilgi gerekir?
Malzeme türü, kalınlık, kullanılabilir ölçü ve stok konumu temel başlangıç bilgileridir.
Dış ölçüyü yazmak her zaman yeterli mi?
Önceki kesimlerden kalan açıklıklar veya şekiller kullanılabilir alanı sınırlayabilir. Gerçek geometri uygun yöntemle kaydedilmelidir.
Mutlaka özel yazılım gerekir mi?
Kayıt yöntemi iş hacmine göre seçilir. Basit bir etiket ve tabloyla başlanabilir; önemli olan bilginin kullanılabilir ve güncel olmasıdır.
İşe ayrılan kalan sac nasıl izlenir?
Hangi siparişe ayrıldığı kayıtlı olmalı ve fiziksel stokla eşleşmelidir. Durum değişiklikleri güncellenmelidir.
Kayıt tutmak fireyi tek başına azaltır mı?
Kayıt yeni iş hazırlığında kullanıldığında anlamlıdır. Yerleşim, sipariş planı ve üretim disiplini birlikte değerlendirilir.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
SAC KESİMİ · KABİNLİ SİSTEM
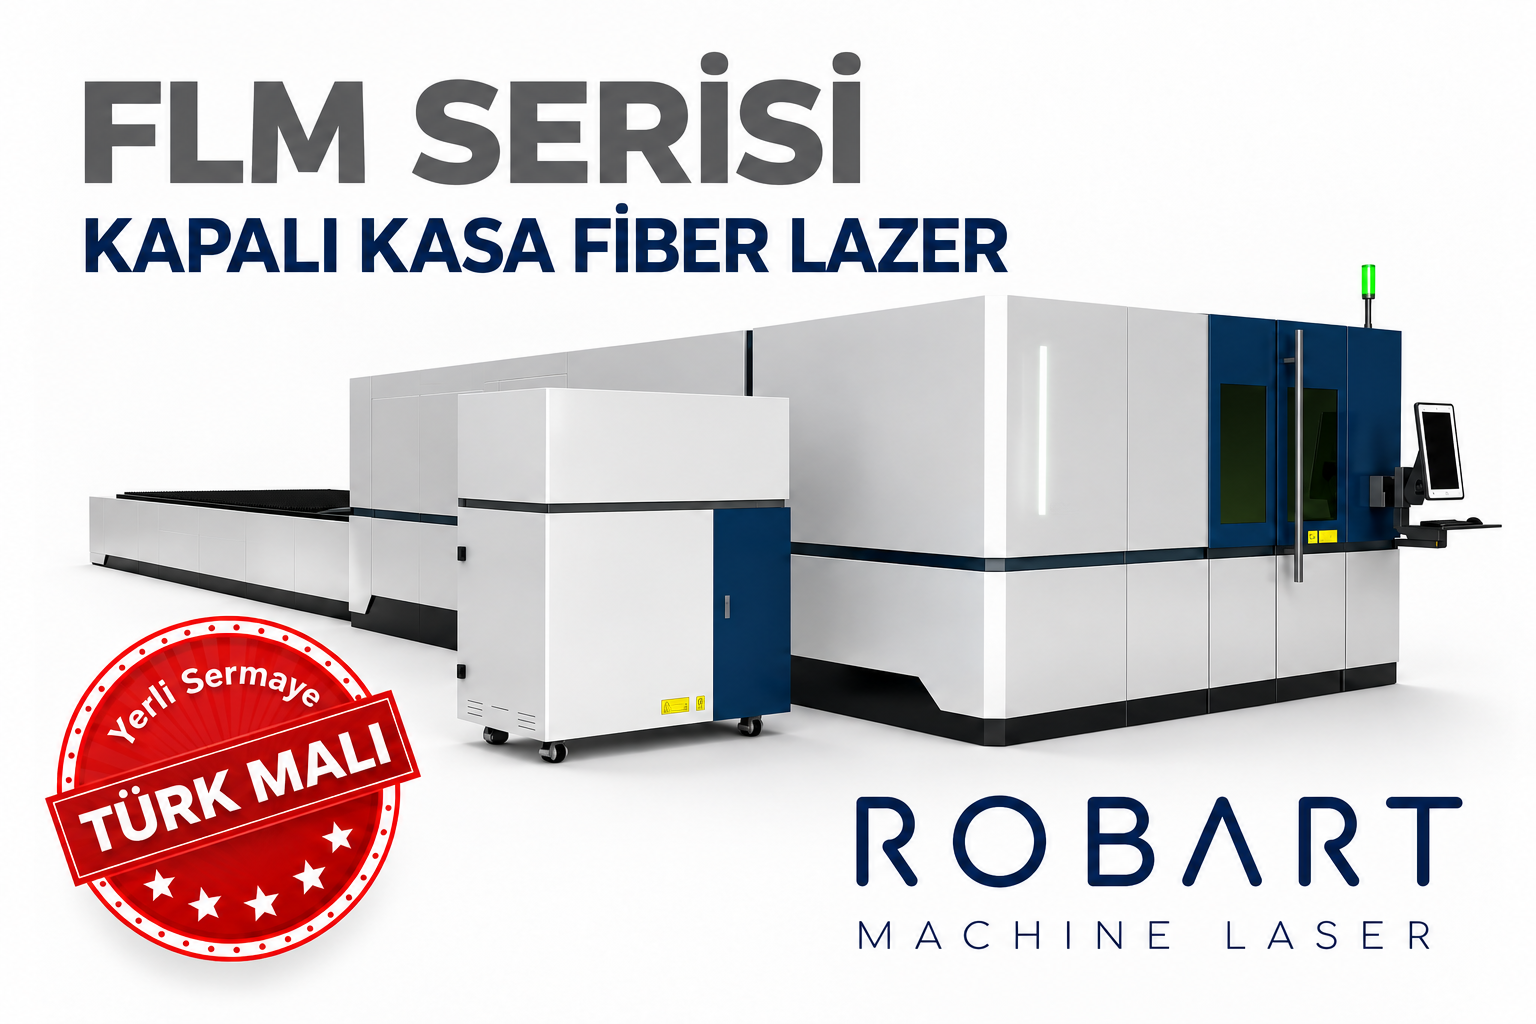
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.