
ROBART LAZER / OPERATÖR NOTLARI VE VARDİYA DEVRİ
Bir sonraki vardiya, işi bıraktığınız yerden anlayabilsin.
Üretim notları yalnızca arıza olduğunda tutulmaz. Tamamlanan iş, kalan adet, malzeme durumu ve açık kontrol konuları doğru aktarılırsa vardiyalar arasındaki belirsizlik azalır.
Vardiya notunu iş emrinin devamı olarak hazırlayın
Deftere yazılmış kısa bir “iş devam ediyor” notu, sonraki operatör için yeterli olmayabilir. Hangi siparişin, hangi çizim sürümüyle ve kaç adet tamamlandığı açıkça görülmelidir. Kontrol bekleyen parçalar, kabul edilmiş parçalardan ayırt edilmelidir.
İşletme küçükse basit bir vardiya formu yeterli bir başlangıç olabilir. Daha kapsamlı üretim takibi kullanan tesislerde aynı bilgiyi ayrı defterlere tekrar yazmak yerine mevcut kayıtla ilişkilendirin. Amaç, çalışanların kolayca okuyabildiği tek ve tutarlı bir bilgi akışı kurmaktır.
Malzeme değişimini görünür bir kontrol noktası yapın
Sac veya profil değiştiğinde yalnızca fiziksel yükleme işlemi tamamlanmış olmaz. Yeni malzemenin türü, kalınlığı ve iş emriyle eşleşmesi de doğrulanmalıdır. Farklı işlerden kalan malzemeleri tanımsız biçimde üretim alanında tutmak sonraki seçimleri zorlaştırır.
Kalan malzemeye uygun kimlik veya stok kaydı verin. Parça toplama alanında ürün kodlarının karışmasını önleyecek bir düzen kullanın. Bu yaklaşım, kesimden sonraki büküm ve montaj ekiplerinin de aynı sipariş bilgisini izlemesini sağlar.
Duruş nedenini yorumdan ayırarak kaydedin
Bir duruşun ne zaman başladığı, hangi iş sırasında görüldüğü ve ekranda hangi uyarının bulunduğu kayda alınabilir. Kesinleşmemiş bir nedeni “motor bozuk” gibi bir tanıyla yazmak yerine gözlenen belirtiyi belirtin. Teknik değerlendirmeyi ilgili yetkili ekibe bırakın.
Tekrarlanan duruşlar için aynı adlandırmayı kullanmak dönemsel değerlendirmeyi kolaylaştırır. Malzeme bekleme, dosya hazırlığı, kalite kontrolü veya teknik destek bekleme ayrı başlıklar olabilir. Bu ayrım, üretim sorumlusunun gerçek darboğazı görmesine yardımcı olur.
- Devreden iş emri ve çizim sürümü
- Tamamlanan, kalan ve kontrol bekleyen adet
- Kullanılan ve kalan malzemenin kimliği
- Açık uyarı, duruş kaydı ve kime bildirildiği
Devir teslimde açık konuları birlikte okuyun
Vardiya değişiminde yalnızca üretim adedini söylemekle yetinmeyin. Bekleyen bir kalite onayı, servis tarafından verilen kullanım kısıtı veya sonraki iş için eksik dosya varsa açıkça aktarın. Sözlü bilgi, ilgili kayıtla desteklendiğinde daha izlenebilir hale gelir.
Makinenin kullanılabilirlik durumuna ilişkin kararları işletmenin yetki düzenine göre verin. Önceki vardiyanın çözemediği bir alarmı normal kabul ederek devam etmeyin. Eğitim ve kontrol listelerini makinenizin kılavuzuyla uyumlu tutun.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Vardiya formuna her ayrıntıyı yazmak gerekir mi?
Sonraki çalışanın işi güvenli ve doğru devralmasını sağlayan bilgiler seçilmelidir. İş emri, adet, malzeme ve açık konular temel başlıklardır.
Duruş nedeninden emin değilsem ne yazmalıyım?
Gözlenen belirtiyi, zamanı ve varsa ekrandaki alarm kodunu kaydedin. Kesin teknik tanıyı yetkili ekibin değerlendirmesine bırakın.
Kalan sac nasıl devredilir?
Malzeme türü, kalınlığı, kullanılabilir ölçüsü ve stok konumu işletmenin kayıt düzeninde görünür olmalıdır.
Kalite kontrolü bekleyen parçalar nasıl ayrılır?
Onaylı parçalarla karışmayacak biçimde tanımlanmalı ve bekleyen kontrol iş emrinde belirtilmelidir.
Yeni operatör hangi notları önce okumalı?
Açık güvenlik veya servis kısıtları, devreden iş, son kalite durumu ve bekleyen malzeme/dosya konuları öncelikle anlaşılmalıdır.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
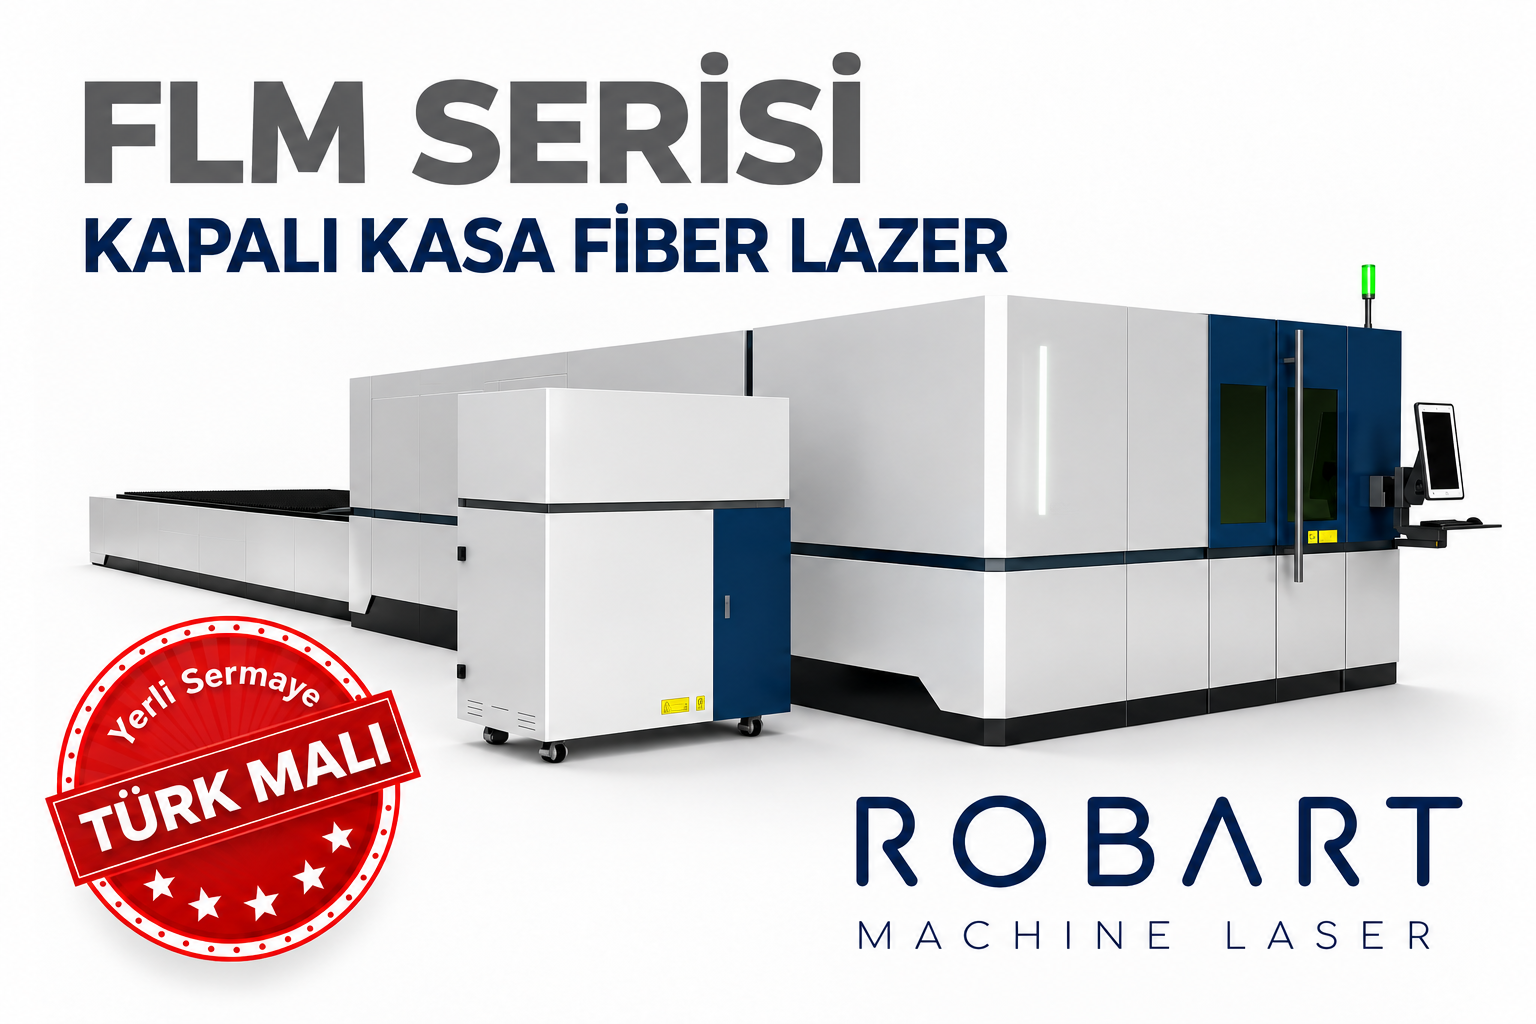
SAC KESİMİ · KABİNLİ SİSTEM
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.