
ROBART LAZER / KALİTE SORUNUNU DOĞRU TANIMLAMA
Önce hatayı tanımlayın, sonra nedenini araştırın.
Çapak, ölçü sapması ve tamamlanmayan kesim aynı sorun değildir. Doğru kayıt, gereksiz ayar değişikliğini azaltır ve uygulama ekibinin sorunu daha somut değerlendirmesini sağlar.
Belirtiyi tek cümleyle tarif edebiliyor musunuz?
Kesim kalitesindeki her değişikliği makine arızası olarak adlandırmak, araştırmayı gereksiz yere genişletebilir. Önce görülen durumu açıklayın: parça ölçüsü mü farklı, kenarda çapak mı var, konturun bir bölümü mü tamamlanmıyor? Hangi parçalarda ve ne sıklıkta görüldüğünü kaydedin.
Mümkünse aynı işin kabul edilmiş örneğini karşılaştırma için ayırın. Fotoğrafta parçanın genel görünümüyle problemli kenarı birlikte gösterin. Ölçüyle ilgili bir sorunda hangi ölçüm yönteminin kullanıldığını ve hangi teknik resmin esas alındığını da belirtin.
Dosya ve malzeme kaynaklı farkları ayırın
Yanlış revizyon, ölçek veya malzeme tanımı araştırılması gereken ayrı başlıklardır. Son başarılı üretimden sonra değişen dosya, sac partisi veya kalınlık bilgisi var mı? İş emri ile makineye aktarılan programın aynı parçaya ait olduğunu kontrol edin.
Kesim sonucunu yalnızca güç değeriyle açıklamayın. Odak, kesim hızı, yardımcı gaz ve nozul seçimi de süreçte rol oynar. Uygun başlangıç bilgisi, makinenize ait onaylı işlem tablosudur; başka bir sistemin ayarını doğrudan taşımayın.
Kontrollü araştırma için değişiklik kaydı tutun
Birkaç ayarı aynı anda değiştirmek, iyileşmenin hangi değişiklikten kaynaklandığını belirsiz bırakır. Deneme planı ve müdahale sınırını yetkili uygulama ekibiyle belirleyin. Her denemede kullanılan malzeme ve parça bilgisinin aynı kayıtta bulunmasını sağlayın.
Arıza kodu, olağandışı ses, kaçak veya koruma sistemi uyarısı varsa konuyu üretim ayarı denemelerinden ayırın. Güvenli çalışma prosedürünü uygulayın ve yetkili servis desteği alın. Alarmı gizleyerek veya emniyet sistemini geçersiz kılarak denemeye devam etmeyin.
- Sorunun fotoğrafını ve görüldüğü zamanı kaydedin.
- Çizim revizyonu, malzeme ve kalınlığı yazın.
- Alarm kodunu ekrandaki biçimiyle iletin.
- Son başarılı iş ve son yapılan değişikliği belirtin.
Teknik desteğe eksiksiz bir iş örneği gönderin
Servis veya uygulama ekibi için yalnızca “kötü kesiyor” ifadesi yeterince açıklayıcı değildir. Model, seri numarası, iş dosyası ve problemin ne zaman başladığı birlikte paylaşılmalıdır. Firma dışına gönderilecek çizimler için işletmenizin paylaşım yetkisini de kontrol edin.
Görüşmenin sonucunu iş emrine ekleyin. Düzeltme sonrası ilk parçayı yeniden kontrol ederek sonucun kabul edildiğini kaydedin. Böylece aynı belirti tekrarlandığında önceki değerlendirmeye ulaşmak ve gerçekten aynı koşulların oluşup oluşmadığını görmek kolaylaşır.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Her çapak makine arızası mıdır?
Hayır. İşlem koşulları, malzeme ve sarf durumu dahil farklı etkenler değerlendirilmelidir. Belirti tek başına kesin neden göstermez.
Gücü artırmak bütün hataları çözer mi?
Hayır. Kesim sonucu birden çok değişkenle ilişkilidir. Makinenin onaylı işlem bilgileri ve yetkili değerlendirme esas alınmalıdır.
Servise hangi bilgileri hazırlamalıyım?
Model, seri numarası, alarm kodu, malzeme, kalınlık, çizim sürümü, fotoğraf ve son değişiklikler yararlı başlangıç bilgileridir.
Ölçü sapması ile kenar kalitesi aynı mı?
Farklı kabul ölçütleridir. Ölçü sapması teknik resim ve ölçüm yöntemiyle; kenar kalitesi ise tanımlanmış yüzey ve çapak beklentisiyle değerlendirilir.
Düzeltmeden sonra ne yapılmalı?
İlk parça yeniden kontrol edilmeli ve sonucun kabul edildiği kayda alınmalıdır. Sonraki üretim bu onaya göre yürütülmelidir.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
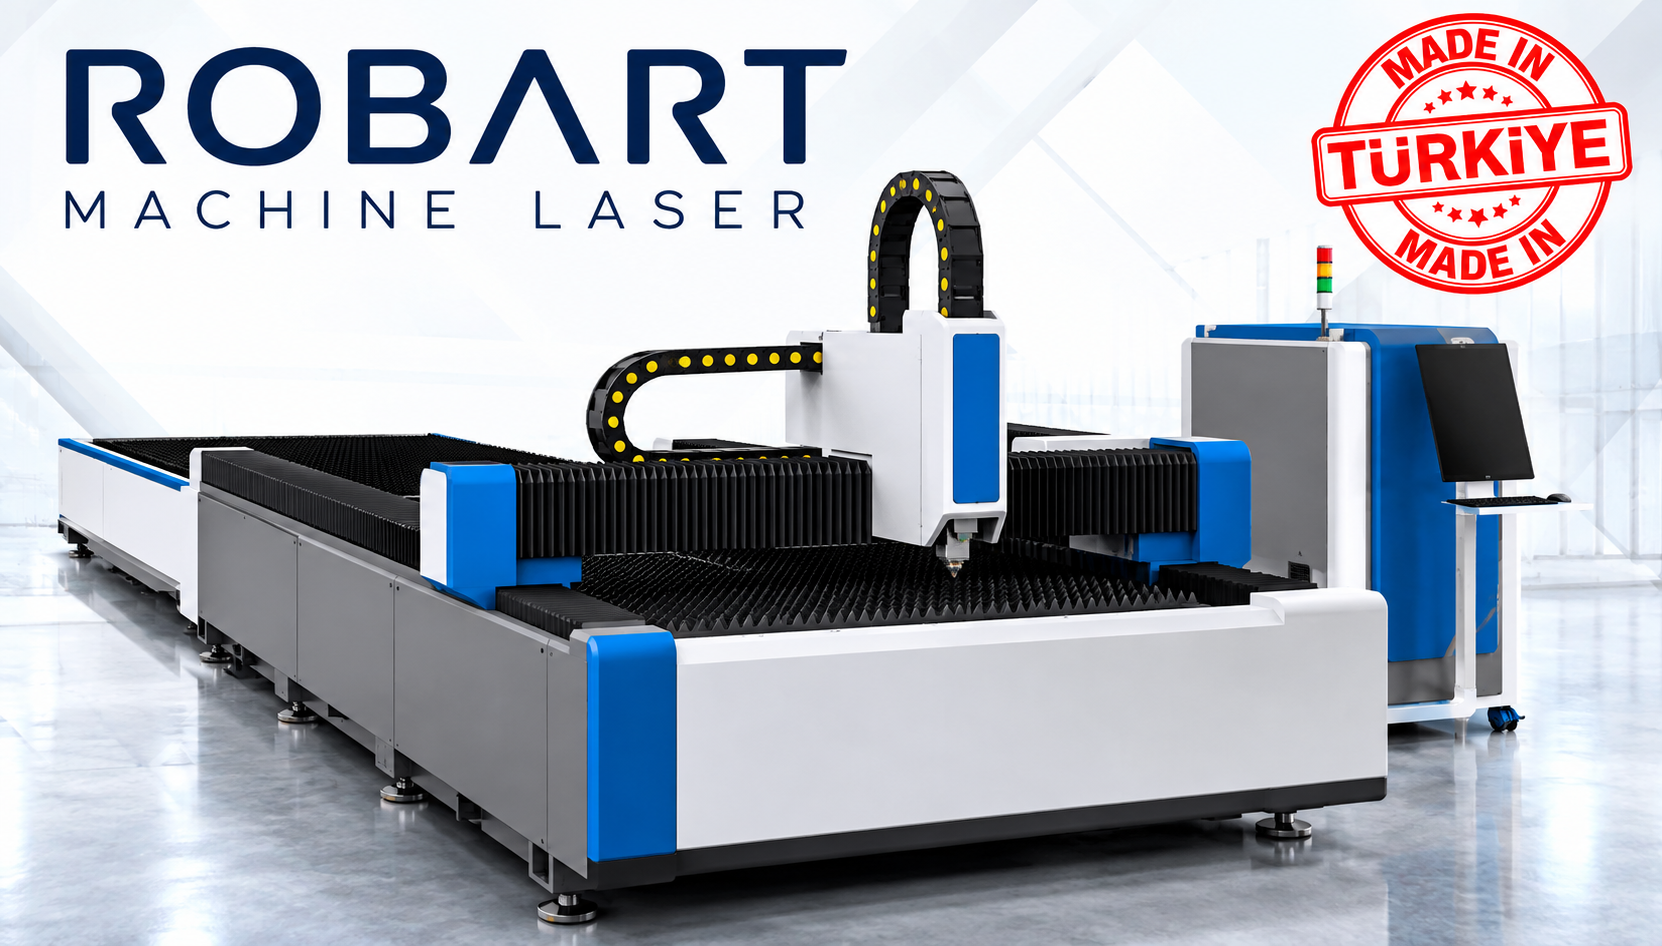
SAC KESİMİ · ESNEK ERİŞİM
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
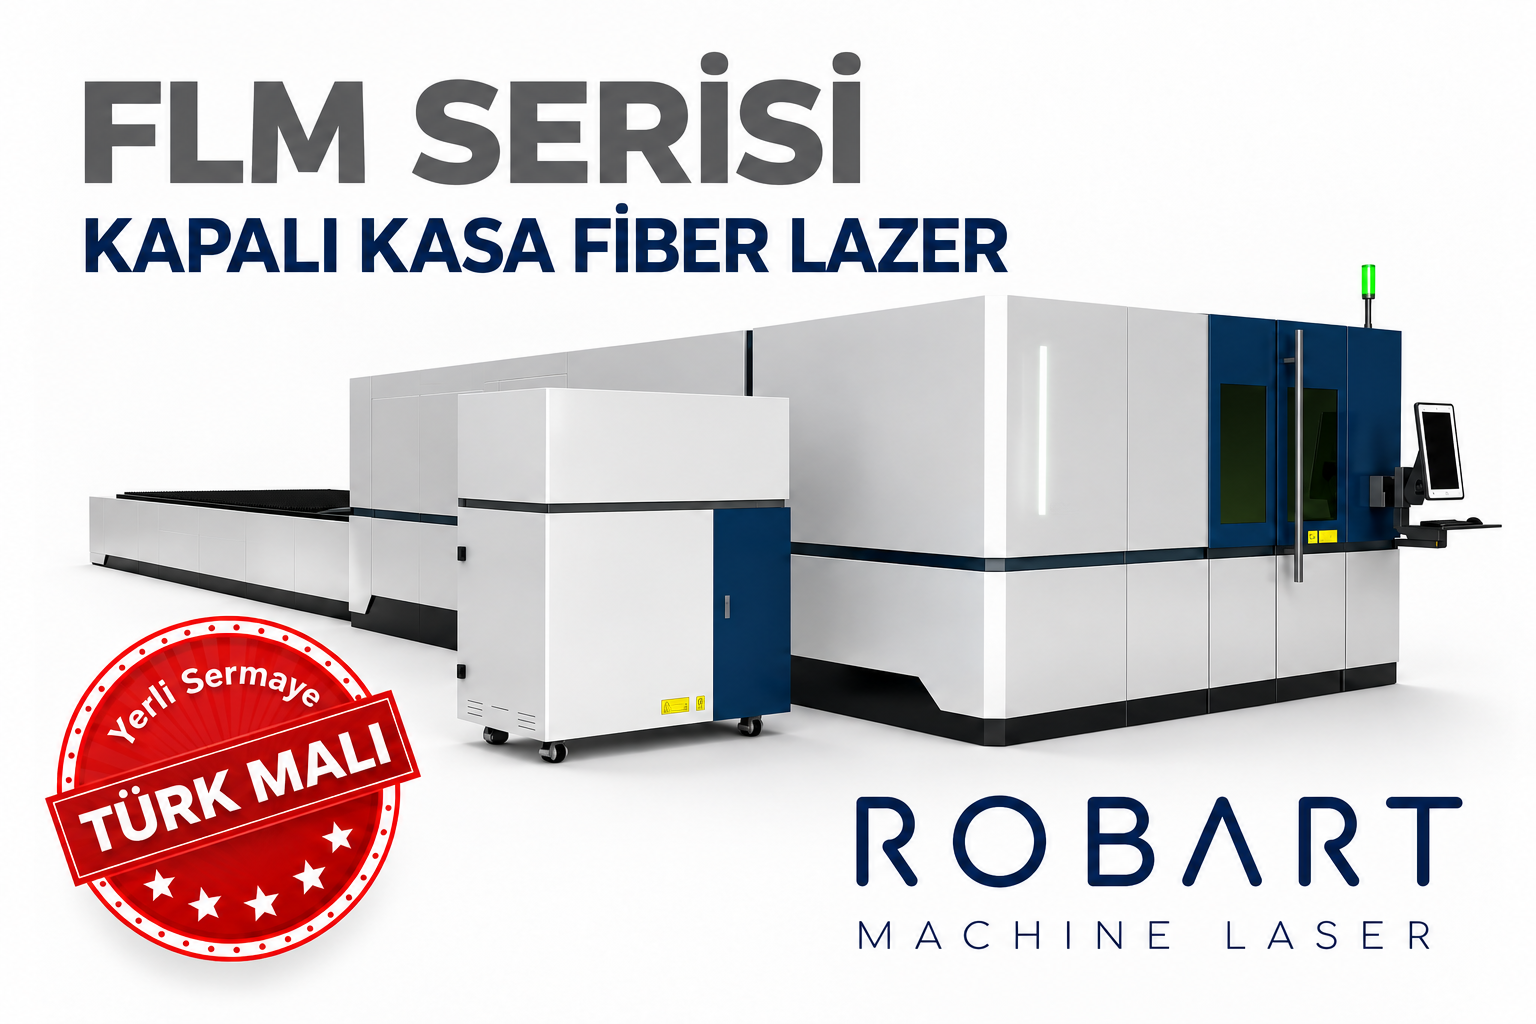
SAC KESİMİ · KABİNLİ SİSTEM
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.