
ROBART LAZER / BEKLEME NEDENLERİ VE ÜRETİM HAZIRLIĞI
Bekleyen işi, bekleme nedeniyle birlikte görünür tutun.
Her duruş teknik arıza değildir. Malzeme, dosya veya kalite onayı bekleyen bir işin ayrı tanımlanması, üretim sorumlusunun doğru noktaya odaklanmasını sağlar.
Duruş başlıklarını birbirinden ayırın
Malzeme bekleme, program hazırlığı, parça ayırma, kalite onayı ve teknik destek farklı konulardır. Hepsini tek bir arıza süresinde toplamak hangi sorunun tekrarlandığını anlamayı zorlaştırır. İşletmenin kolay kullanabileceği kısa bir sınıflandırma hazırlayın.
Kesin teknik neden bilinmiyorsa gözlenen durumu yazın. Örneğin bir alarmı doğrudan motor arızası diye kaydetmek yerine ekrandaki ifadeyi ve işin aşamasını belirtin.
Vardiya öncesi eksik bilgiyi azaltın
Planlanan işin onaylı çizimi, malzemesi ve hedef adedi erişilebilir olsun. Eksik dosya veya belirsiz malzeme bilgisini tezgâhta üretim başlarken çözmeye çalışmak beklemeye yol açabilir. Hazırlık sorumlulukları önceden belli olmalıdır.
Parça toplama ve sonraki operasyon alanını da plana dahil edin. Kesim tamamlandığında ürün takımının nereye aktarılacağı veya kalan malzemenin nasıl kaydedileceği açık olsun.
Kısa ve tutarlı bir olay kaydı kullanın
Başlangıç ve bitiş zamanı, ilgili iş emri ve bekleme nedeni temel kayıtlardır. Açık konu kime bildirildi, hangi bilgi bekleniyor? Bu soruların yanıtı sonraki vardiyada da görülebilmelidir.
Güvenli çalışmayı etkileyen uyarıları sıradan üretim beklemesi gibi ele almayın. Makine kılavuzu ve işletmenin durdurma prosedürü esas alınmalıdır.
- İş emri ve ilgili parça
- Duruşun başlangıç ve bitişi
- Gözlenen neden veya uyarı
- Bilgi beklenen sorumlu kişi
- Çözüm ve sonraki vardiyaya devreden konu
Kayıtlardan uygulanabilir bir iyileştirme seçin
Benzer iş gruplarında tekrar eden beklemeleri dönemsel inceleyin. Dosya hazırlığı ağırlıktaysa farklı, malzeme akışı ağırlıktaysa farklı bir düzenleme gerekebilir. Yeni makine alımının bütün bekleme nedenlerini kendiliğinden kaldıracağını varsaymayın.
Robart ile kapasite görüşmesinde mevcut iş dağılımınızı ve duruş başlıklarınızı paylaşın. Yeni sistemin yükleme, yazılım ve eğitim kapsamını gerçek üretim akışıyla birlikte değerlendirin.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Her duruş makine arızası mı?
Hayır. Malzeme, dosya, kalite veya parça akışı beklemeleri teknik arızalardan ayrı izlenmelidir.
Duruş kaydı çok ayrıntılı mı olmalı?
Kullanılabilir ve tutarlı olması önemlidir. İş, zaman, neden, sorumlu ve sonuç temel başlıklar olabilir.
Kesin nedeni bilmiyorsam ne yazayım?
Gözlenen belirtiyi ve varsa alarm ifadesini yazın. Kesinleşmemiş teknik tanıyı neden gibi sunmayın.
Vardiya hazırlığında neler bulunmalı?
Onaylı çizim, tanımlı malzeme, hedef adet, kontrol beklentisi ve parça akışı açık olmalıdır.
Yeni makine bütün duruşları çözer mi?
Duruş nedenleri farklıdır. Makine seçimiyle birlikte hazırlık, malzeme ve organizasyon düzeni de değerlendirilmelidir.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
SAC KESİMİ · KABİNLİ SİSTEM
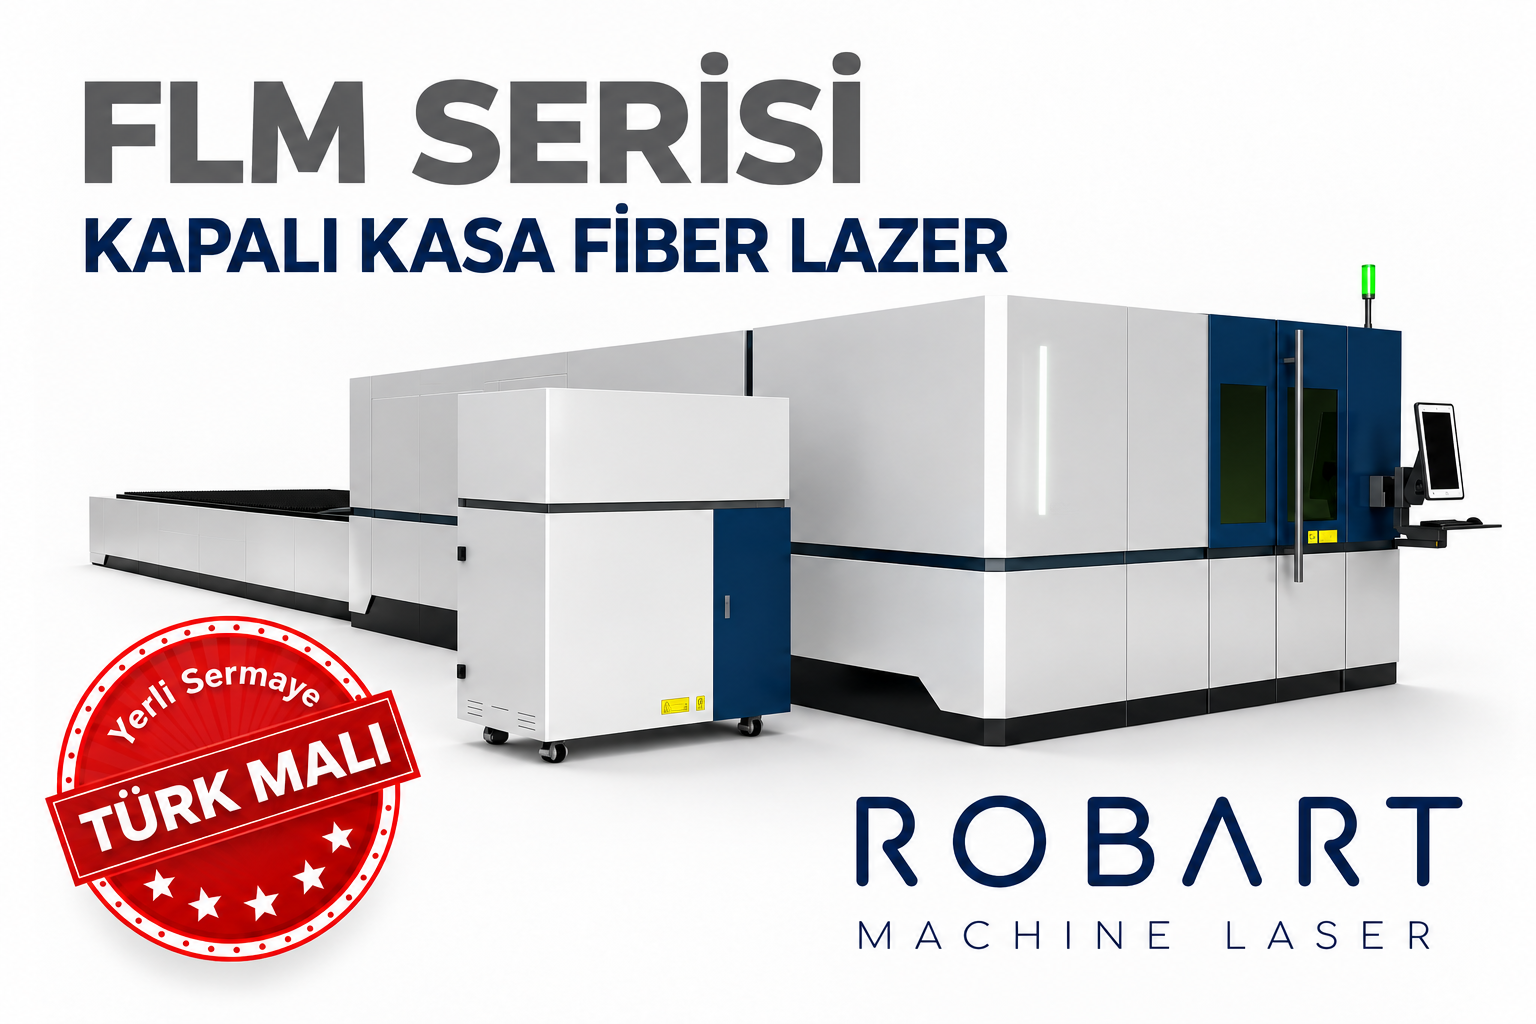
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.