
ROBART LAZER / ÇİZİMDEN İZLENEBİLİR ÜRETİME
İyi üretimi, ölçülebilir bir iş akışına dönüştürün.
Düzenli fiber lazer kullanımı; doğru dosya, doğru malzeme, onaylı işlem bilgisi ve kayıtlı kalite kontrolüyle gelişir. Her siparişte aynı soruları soran bir hazırlık düzeni kurun.
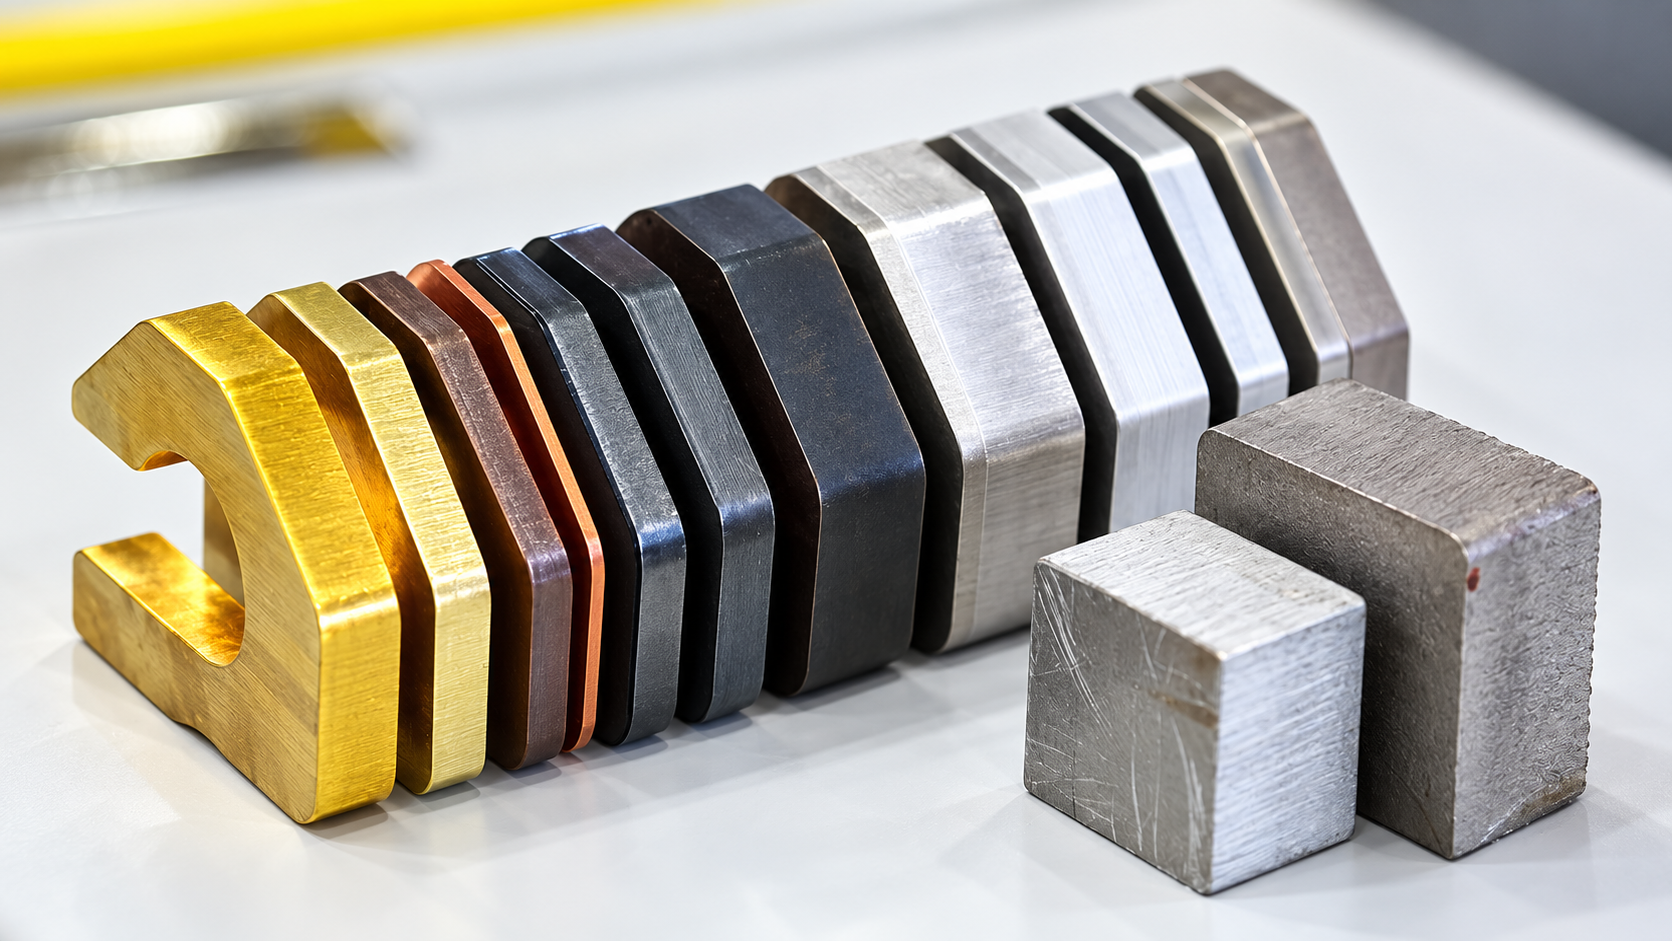
Üretimden önce dosya ve malzemeyi eşleştirin
Kesim planına giren parça, müşterinin veya tasarım ekibinin onayladığı çizimle eşleşmelidir. Dosya adı tek başına yeterli bir kayıt değildir; revizyon, malzeme türü, kalınlık ve sipariş miktarı birlikte görünmelidir. Ölçek, birim ve kapalı kontur gibi dosya hazırlık kontrollerini işletmenin programlama sürecine dahil edin.
Aynı ürünün eski ve yeni sürümleri birbirine yakın isimlerle saklanıyorsa yanlış dosyanın üretime alınması kolaylaşır. Güncel programı ayırt eden bir adlandırma ve onay düzeni, operatörün işini kolaylaştırır. Geçersiz sürümleri aktif üretim klasöründen ayırın.
Onaylı işlem bilgisini başlangıç noktası seçin
Kesim ayarları; makine, kesim kafası, malzeme ve kalınlıkla birlikte değerlendirilir. Başka bir tezgâhta çalışmış bir ayarı doğrudan kopyalamak yerine kendi sisteminizin üretici tarafından tanımlanmış işlem tablolarını esas alın. Yetki gerektiren değişiklikleri ilgili sorumluya yönlendirin.
Yeni bir işte neyin denendiği ve hangi sonuçla kabul edildiği kayıt altına alınmalıdır. Aynı anda çok sayıda ayarın gelişigüzel değiştirilmesi, sonucu hangi etkenin oluşturduğunu görmeyi zorlaştırır. Deneme ve değerlendirme planını yetkili uygulama ekibiyle oluşturun.
İlk parçayı siparişin kabul ölçütüyle kontrol edin
İlk parça kontrolünde bakılacak ölçüler önceden tanımlanmalıdır. Montaj deliği, dış kontur ve sonraki işleme ayrılan paylar ürünün işlevine göre farklı önem taşır. Kontrol cihazı ve yöntemini ilgili toleransa göre kalite sorumlusu belirlemelidir.
Kesilen parçanın yalnızca görünüşüyle karar vermeyin. Sonraki büküm veya montaj operasyonunda beklenen uyum da değerlendirmeye girer. Uygunsuzluk bulunduğunda sorunlu parçaları ayırın ve iş emrine işleyin; kabul verilmeden seri üretim varsayımı yapmayın.
- Çizim sürümü ve iş emrini birlikte kaydedin.
- Malzeme türü ve kalınlığını üretim planına ekleyin.
- İlk parça kabulünü sorumlu kişiyle netleştirin.
- Değişiklikleri ve tekrar eden uygunsuzlukları izleyin.
Vardiya sonunda bilgiyi sonraki işe aktarın
Tamamlanan adet, kalan malzeme ve açık kalan kontrol konuları sonraki vardiyanın görebileceği şekilde tutulmalıdır. Böylece aynı sipariş yeniden geldiğinde önceki işin koşulları anlaşılır ve eksik bilgi için hazırlık süresi harcanmaz.
Bu rehber üretim organizasyonunu açıklar. Makinenin fiziksel çalıştırılması, yardımcı sistemlerin sırası ve operatör müdahaleleri için modele ait kılavuz ile uygulamalı eğitim esas alınır. Yeni makine teklifinde eğitim, yazılım ve uygulama desteğinin kapsamını ayrıca sorun.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Veriye dayalı kullanım için nereden başlamalıyım?
Tekrarlanan bir parça ailesinde çizim, malzeme, ilk parça kabulü ve tamamlanan adet kayıtlarını birlikte tutarak başlayabilirsiniz.
Başka makinenin ayarını kullanabilir miyim?
İşlem ayarları makine ve donanıma bağlıdır. Kendi sisteminizin onaylı üretici tabloları ve yetkili uygulama desteği esas alınmalıdır.
İlk parça kontrolü neden yapılır?
Seri üretimden önce parçanın onaylı çizim ve işlevsel beklentiyle uyumunu değerlendirmeye yardımcı olur. Kabul ölçütleri önceden belirlenmelidir.
Çizim değişirse eski program ne olmalı?
Eski sürümün yanlışlıkla kullanılmasını önleyen bir revizyon ve arşiv düzeni kurulmalıdır. Aktif üretimde onaylı güncel dosya açıkça ayırt edilmelidir.
Yeni operatöre bu yazı yeterli olur mu?
Hayır. Kullanıcı eğitimi, makinenin kılavuzu ve işletmeye ait güvenli çalışma talimatları gereklidir. Bu içerik iş akışını planlamaya yöneliktir.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
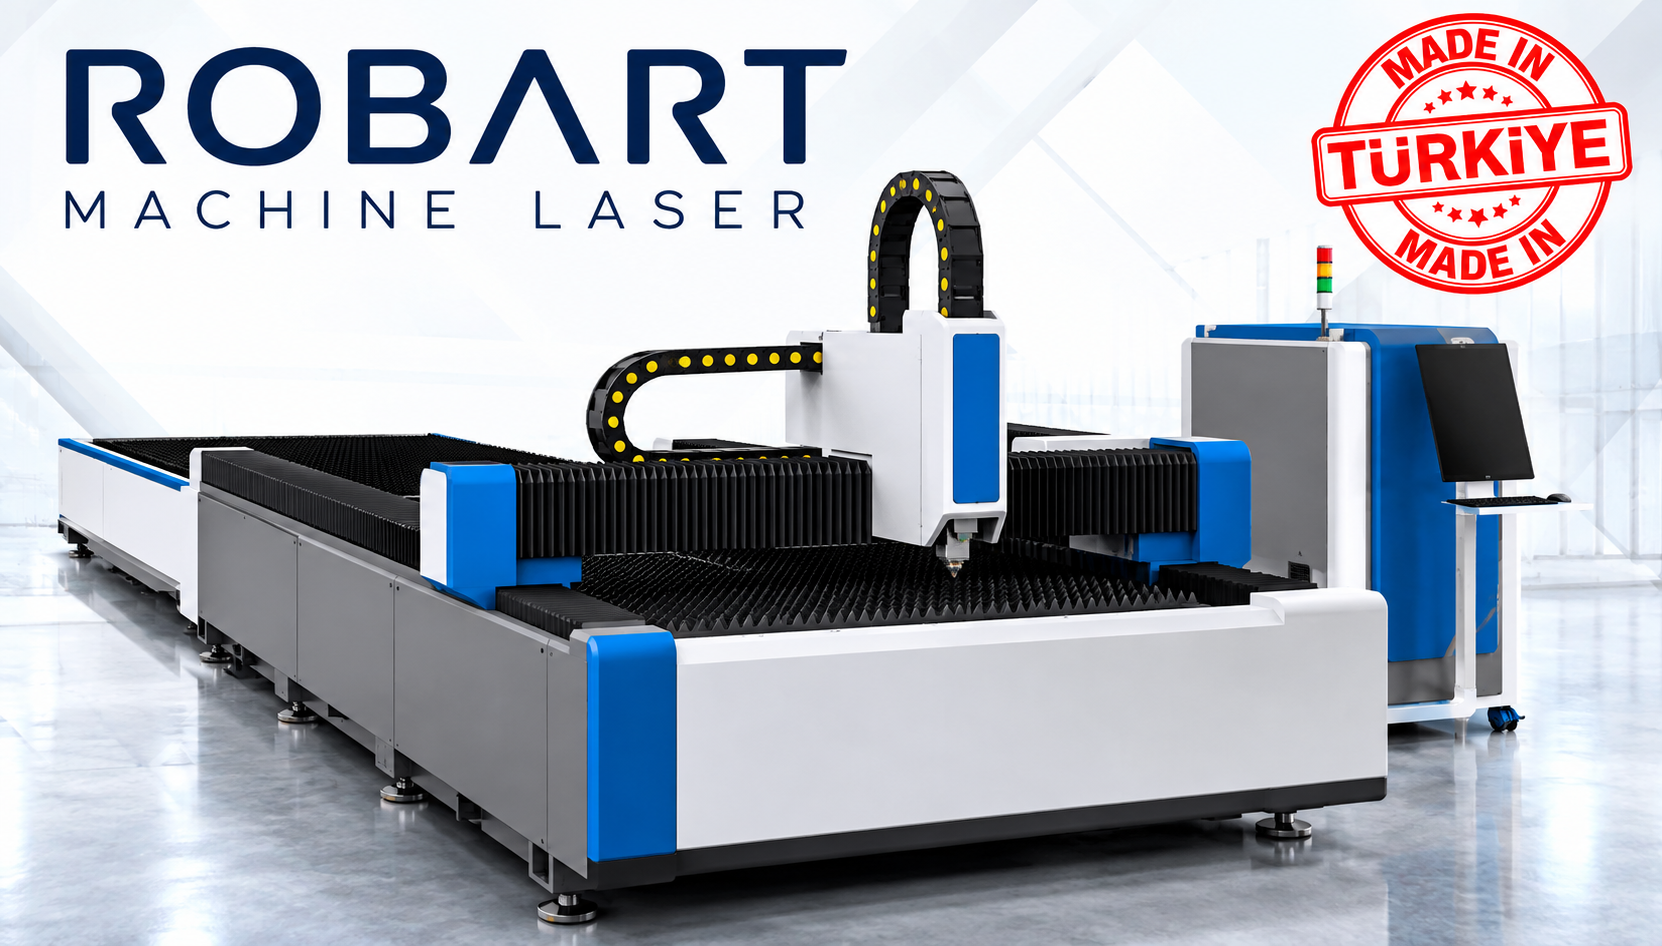
SAC KESİMİ · ESNEK ERİŞİM
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
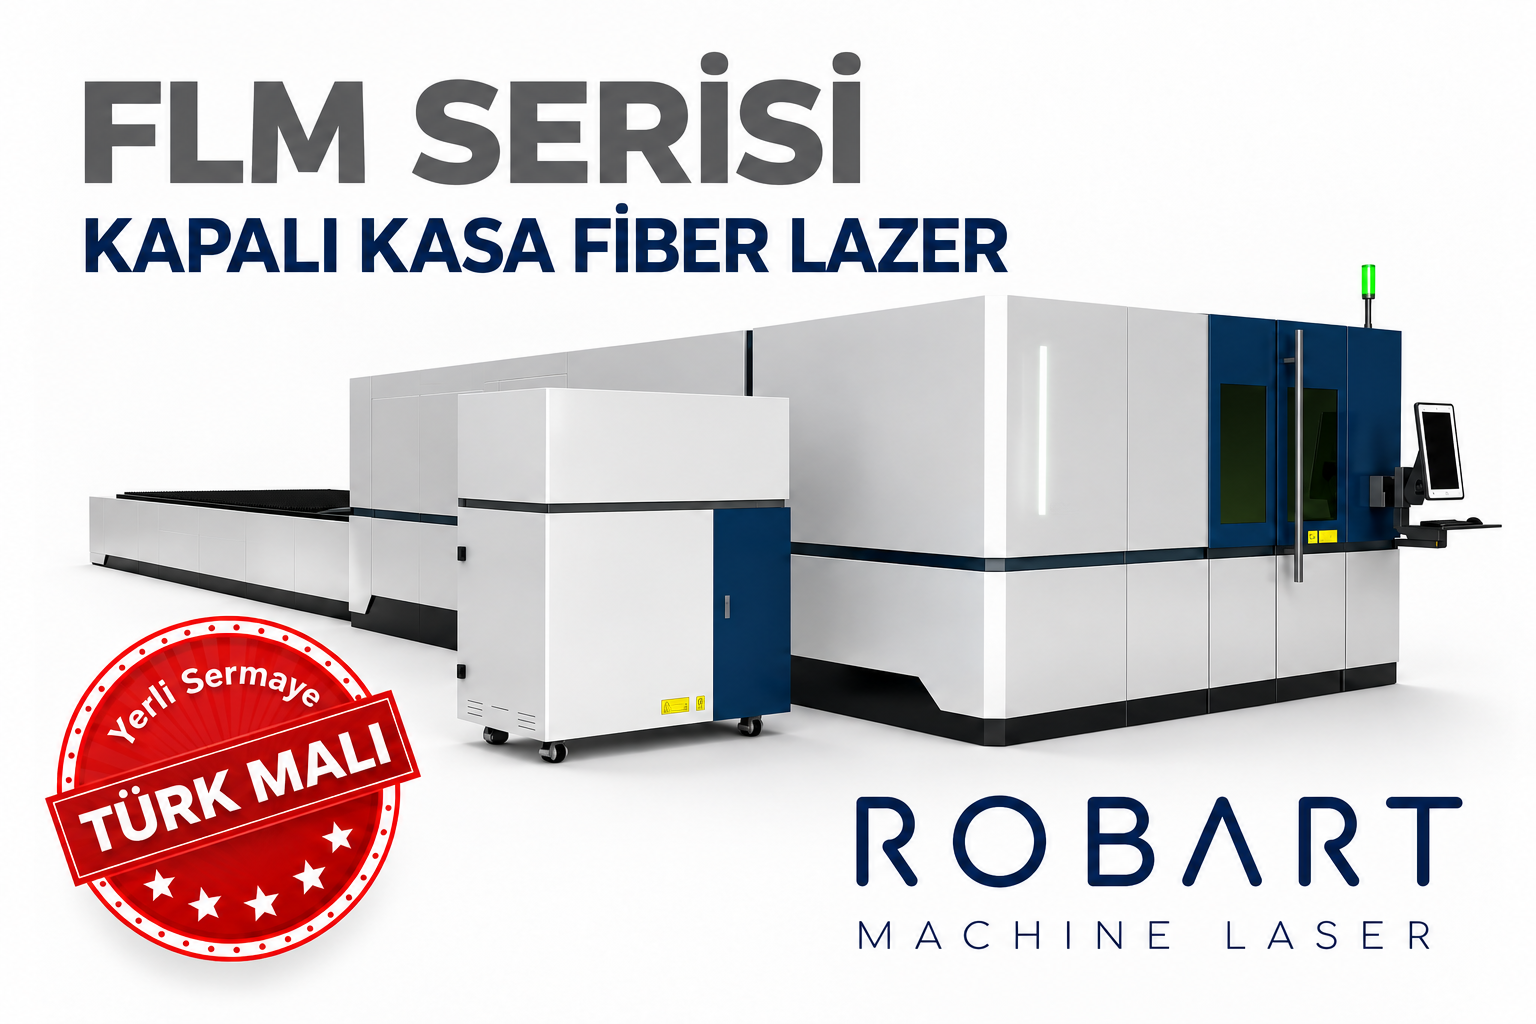
SAC KESİMİ · KABİNLİ SİSTEM
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.