
ROBART LAZER / İŞLEM TABLOSU VE VERİ UYGUNLUĞU
Parametreyi, ait olduğu makine ve malzemeyle birlikte okuyun.
1000 W etiketi tek başına bir kesim reçetesi değildir. İşlem tablosunun hangi kaynak, kafa, malzeme ve koşullar için hazırlanmış olduğu bilinmelidir.
Tablonun kaynağını ve sürümünü doğrulayın
Bir internet sayfasındaki değerlerin hangi makineye ait olduğu belirtilmiyorsa bunları kendi sisteminiz için onaylı ayar saymayın. Kaynak ve kesim kafası modeli, kontrol sistemi ve belge sürümü ilgili teknik ekiple doğrulanmalıdır.
Eski bir broşürdeki maksimum kalınlık veya hız bilgisi, farklı konfigürasyona doğrudan taşınamaz. Güncel üretici verisini ve uygulamanın izin verilen sınırlarını isteyin.
Alanların birim ve referanslarını öğrenin
Malzeme ve kalınlığın yanında hız, güç, yardımcı gaz ve sarf seçimi gibi bilgiler bulunabilir. Aynı isimli bir alanın farklı yazılımlarda nasıl ifade edildiğini kılavuzdan açıklatın. Birim veya referans anlaşılmadan sayıyı kopyalamayın.
Odak, kafa yüksekliği ve başka hareket değerleri aynı kavram değildir. Kontrol sisteminizde hangi alanın neyi temsil ettiği eğitimde gösterilmelidir. Kullanıcı yetkisi dışındaki ayarlar ilgili uygulama veya servis ekibine aittir.
- Makine, kaynak ve kafa konfigürasyonu
- Malzeme türü ve kalınlığı
- Hız ve güç bilgisinin birimleri
- Gaz, nozul ve odak tanımları
- Belge sürümü ve uygulama sınırları
Tabloyu numune kabulünden ayrı düşünmeyin
Onaylı başlangıç verisiyle hazırlanan bir işin sonucu ürünün beklentilerine göre kontrol edilir. Çizim sürümü, malzeme ve kullanılan işlem bilgisi numuneyle ilişkilendirilmelidir. Kesimin tamamlanması ile seri üretim için kabul edilmesi farklı değerlendirmelerdir.
Bir sonuç uygun bulunmadığında çok sayıda değeri gelişigüzel değiştirerek ilerlemeyin. Yetkili ekiple kontrollü bir değerlendirme planı hazırlayın ve değişiklikleri kayıt altına alın.
Teklifte güçten daha fazla bilgi isteyin
1000 W veya başka bir güç seçeneğini görüşürken gerçek malzeme ve parça dağılımınızı paylaşın. Hedef kalınlık, kenar kalitesi ve üretim adedi yazılı olarak tanımlansın.
Robart ile uygulama uygunluğunu seçilen kaynak, kafa ve yardımcı sistemler üzerinden değerlendirin. Bu yazı genel veri okuma rehberidir; makinenize ait fiziksel çalıştırma ve kesim ayar talimatı değildir.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
1000 W bütün kesim ayarlarını belirler mi?
Hayır. İşlem bilgisi malzeme ve donanım konfigürasyonuyla birlikte değerlendirilir.
İnternetteki hız tablosunu kullanabilir miyim?
Kendi sisteminiz için üretici tarafından doğrulanmamış bir tabloyu onaylı ayar olarak kullanmayın.
Tabloda ilk hangi bilgiyi aramalıyım?
Ait olduğu makine, kaynak, kafa, malzeme ve belge sürümü açıklanmış olmalıdır.
Birimler neden önemlidir?
Farklı alan ve yazılımların değerleri aynı referansa sahip olmayabilir. Birim ve anlam anlaşılmadan kopyalama yapılmamalıdır.
Numune sonucu nasıl kaydedilir?
Çizim sürümü, malzeme, işlem tablosu ve kabul ölçütleriyle birlikte ilgili üretim dosyasına bağlanır.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
SAC KESİMİ · KABİNLİ SİSTEM
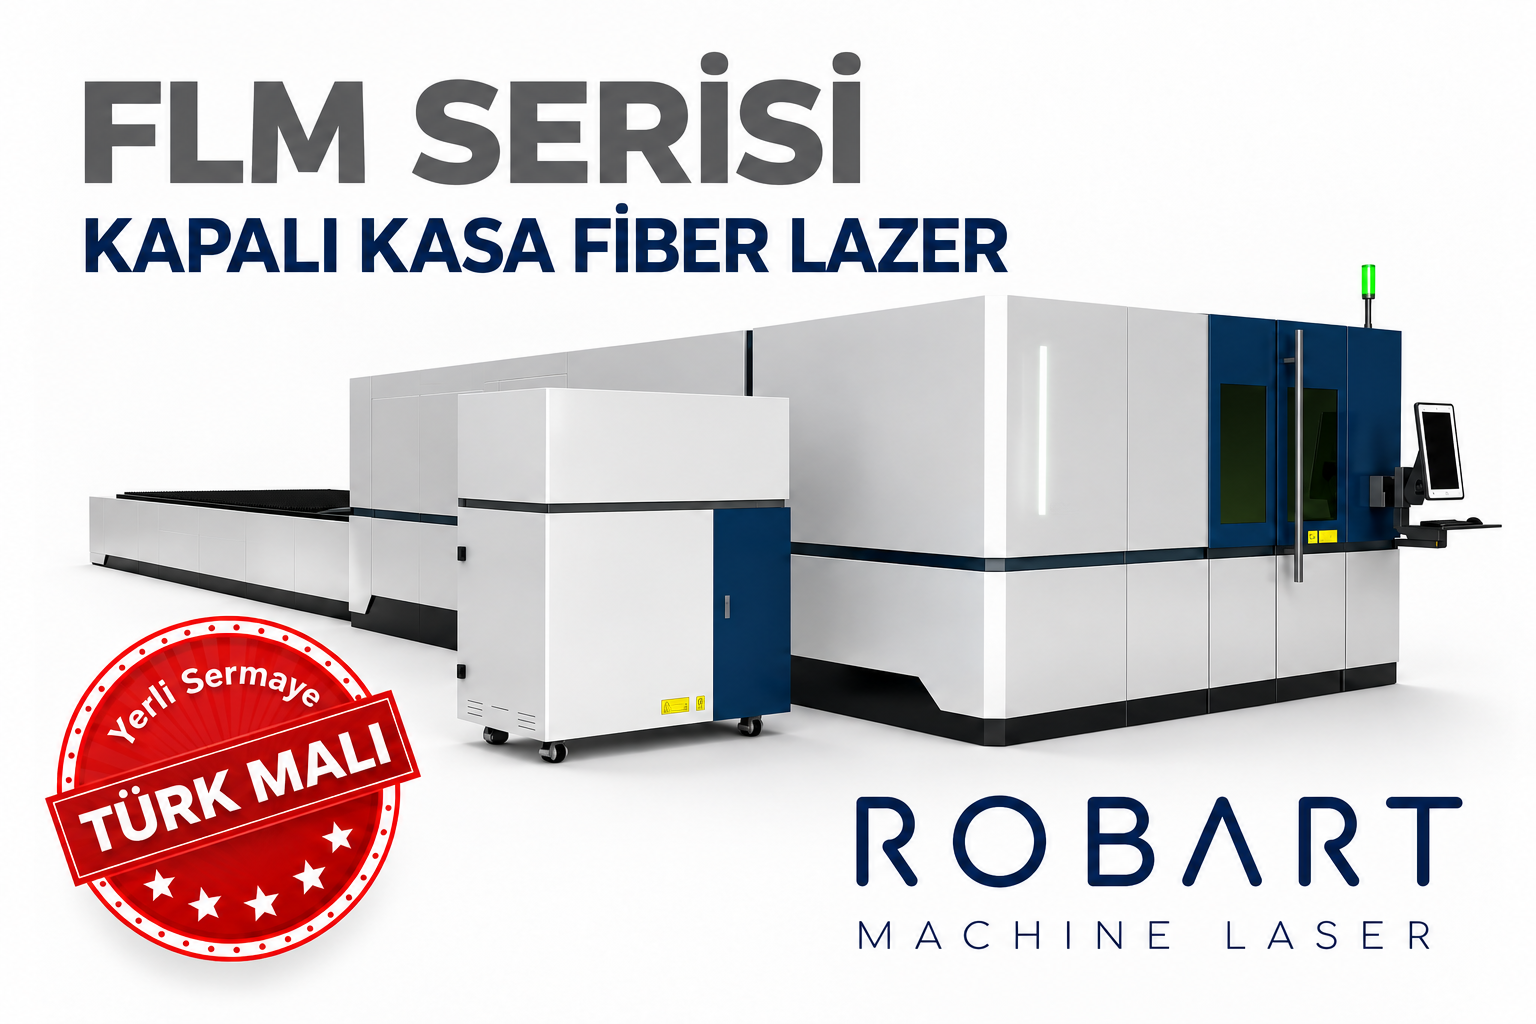
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.