
ROBART LAZER / PASLANMAZ ÇELİK / ÜRETİM REHBERİ
Paslanmaz parçayı son kullanımına göre planlayın.
Paslanmaz lazer kesim, yalnızca sacdan bir kontur çıkarmak değildir. Görünen yüzeyin korunması, kesim kenarının sonraki işleme uygunluğu ve parçaların doğru ayrılması birlikte düşünülmelidir.
Malzeme tanımını siparişin başında netleştirin
Paslanmaz çeliğin kalite sınıfı, kalınlığı ve yüzey tipi teknik çizimle birlikte belirtilmelidir. Fırçalı, parlak veya koruyucu filmli yüzeyler aynı taşıma düzeniyle ele alınmayabilir. Görünen yüzü çizimde işaretlemek, yükleme ve istiflemede yanlış anlaşılmaları azaltır.
Levhanın ölçüsü kadar kullanılabilir yüzeyi de önemlidir. Yüzey kusurları, film durumu ve hadde yönüne ilişkin beklentiler, yerleşim hazırlanmadan önce üretim ekibiyle paylaşılmalıdır. Böylece uygun görünen bir kesim, montajda estetik nedenle reddedilmez.
Kenar beklentisini gaz ve sonraki işlemle birlikte değerlendirin
Azotla ergiterek kesim, oksitlenmemiş kenar hedeflenen paslanmaz uygulamalarında değerlendirilebilir. Ancak gaz seçimi tek başına sonuç garantisi değildir; kalınlık, makine donanımı ve onaylı proses birlikte ele alınır. Genel bir basınç veya hız değeri bütün parçalara uygulanmamalıdır.
Parça kaynaklanacak, bükülecek veya görünür bir yüzeyde kullanılacaksa kabul edilecek çapak ve kenar görünümü önceden belirlenir. Teklif görüşmesinde yalnız maksimum kalınlığı değil, gerçek parçadaki beklenen kenarı ve gerekli ikincil işlemi sorun.
Çizim, film ve parça ayırmayı aynı akışta düşünün
Kritik delikler, dar bağlantılar ve küçük parçalar numunede incelenmelidir. Koruyucu filmin lazer işlemiyle uyumunu malzeme ve makine tedarikçisinden doğrulayın. Kesim tamamlandıktan sonra parçaların sürüklenerek üst üste atılması, iyi korunmuş bir yüzeyin çizilmesine neden olabilir.
Farklı paslanmaz kalitelerini ve sipariş revizyonlarını ayrı tanımlayın. Parça etiketi, miktar ve malzeme kaydı üretim boyunca korunursa, kesimden büküme veya montaja geçişte karışıklık azalır.
Sac ve profil için farklı konfigürasyonları karşılaştırın
Düz levhada açık tek tabla veya kapalı kasa fiber lazer; boru ve kutu profilde ise uygun bağlama ve besleme düzenine sahip boru lazer sistemi değerlendirilir. Bir sac makinesinin çalışma alanı, boru işleme kapasitesini açıklamaz.
Robart ile görüşürken örnek çizim, malzeme kalitesi, kalınlık aralığı ve günlük adet bilgisini paylaşın. Değerlendirmeyi numune, çevrim süresi, yükleme düzeni ve teslim kapsamı üzerinden yapın. En alttaki üç ürün ailesi bu karşılaştırmayı başlatmak için kullanılabilir.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Paslanmaz kesimde hangi bilgiler gerekir?
Kalite sınıfı, kalınlık, yüzey tipi, çizim revizyonu, adet ve sonraki işlem beklentisi birlikte verilmelidir.
Azot her parçada aynı sonucu verir mi?
Sonuç; malzeme, kalınlık, donanım ve proses koşullarına bağlıdır. Kendi parçanızla numune değerlendirmesi yapın.
Filmli sac doğrudan kesilir mi?
Filmin lazer işlemine uygunluğu ve kullanılacak uygulama, tedarikçi bilgisiyle doğrulanmalıdır.
Boru paslanmaz için hangi makine incelenmeli?
Kesit, boy, et kalınlığı ve otomasyon ihtiyacına uygun boru ve profil hattı incelenmelidir.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
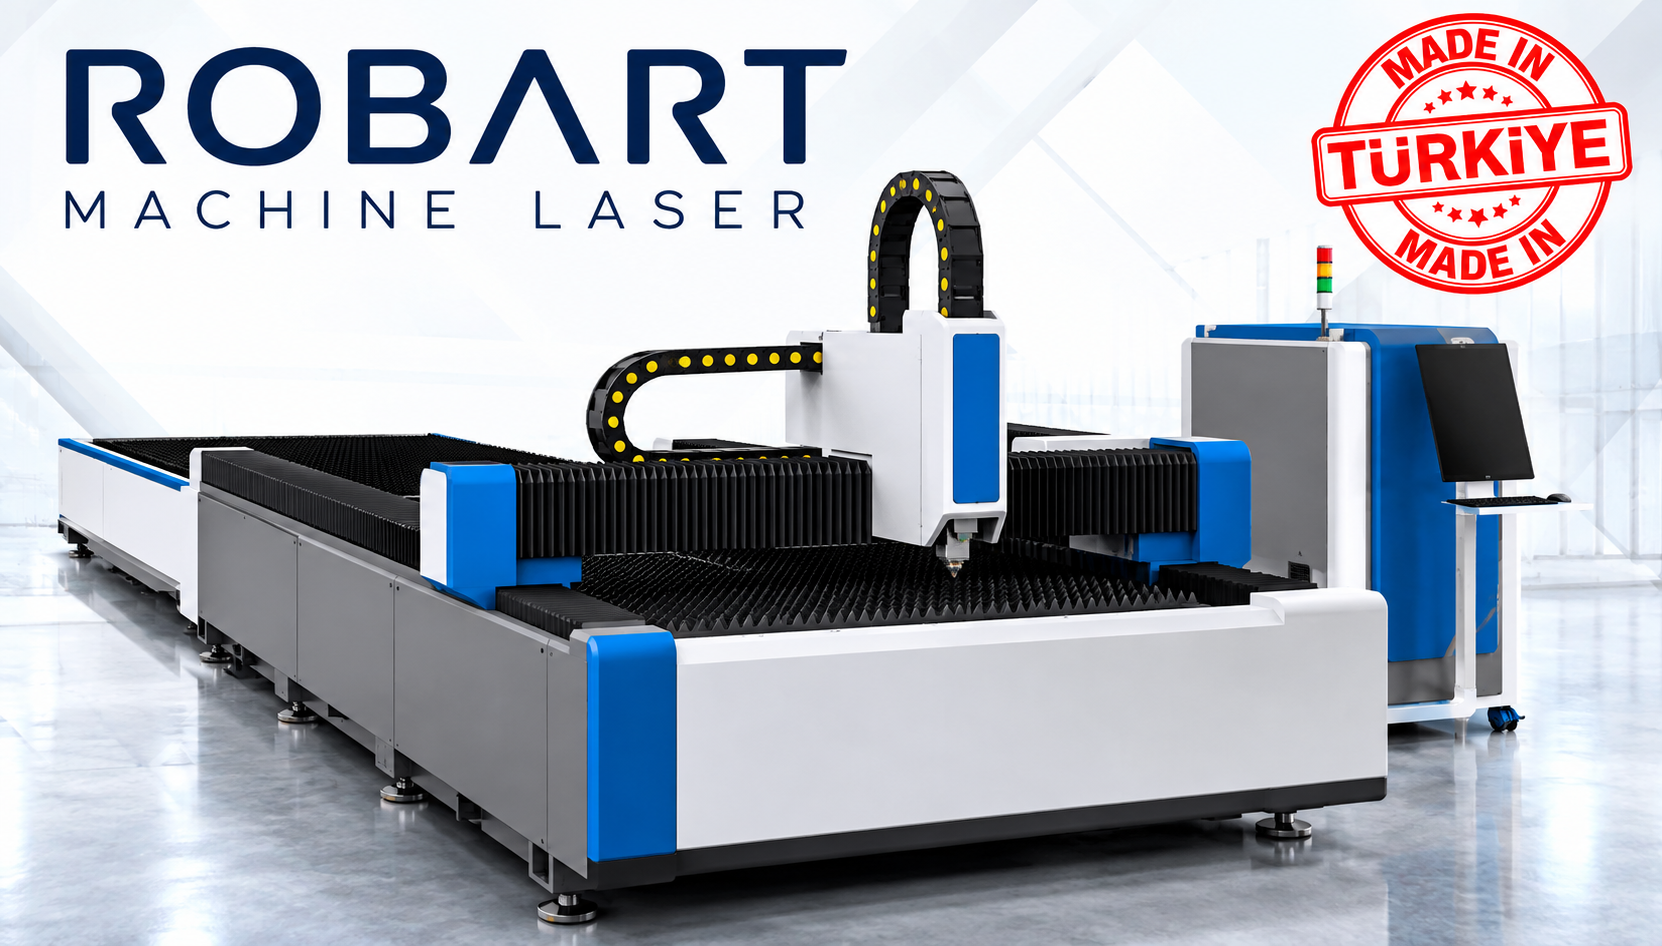
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
SAC KESİMİ · KABİNLİ SİSTEM
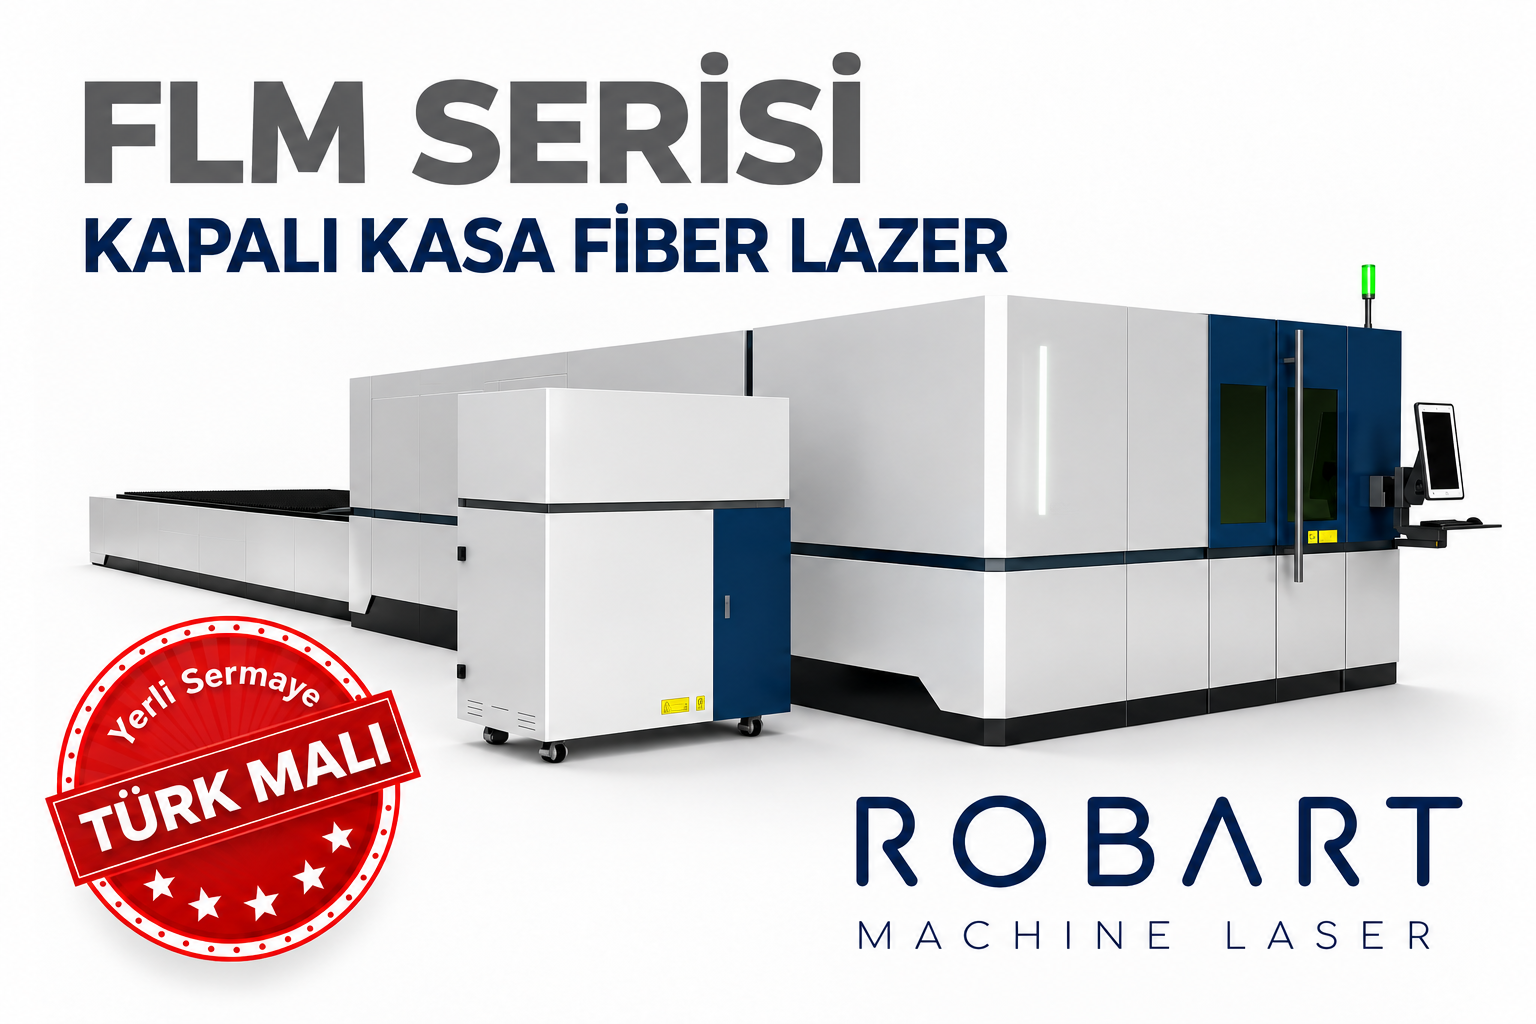
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.