
ROBART LAZER / MALZEME VE ÜRETİM VERİMLİLİĞİ
Fireyi ölçün, iyileştirmeyi doğru noktadan başlatın.
Sacın ne kadarının ürüne dönüştüğünü görmek, fire azaltmanın ilk adımıdır. Parça yerleşimi, kalan malzeme kaydı ve kesim sonrası iş akışını aynı plan içinde ele alın.
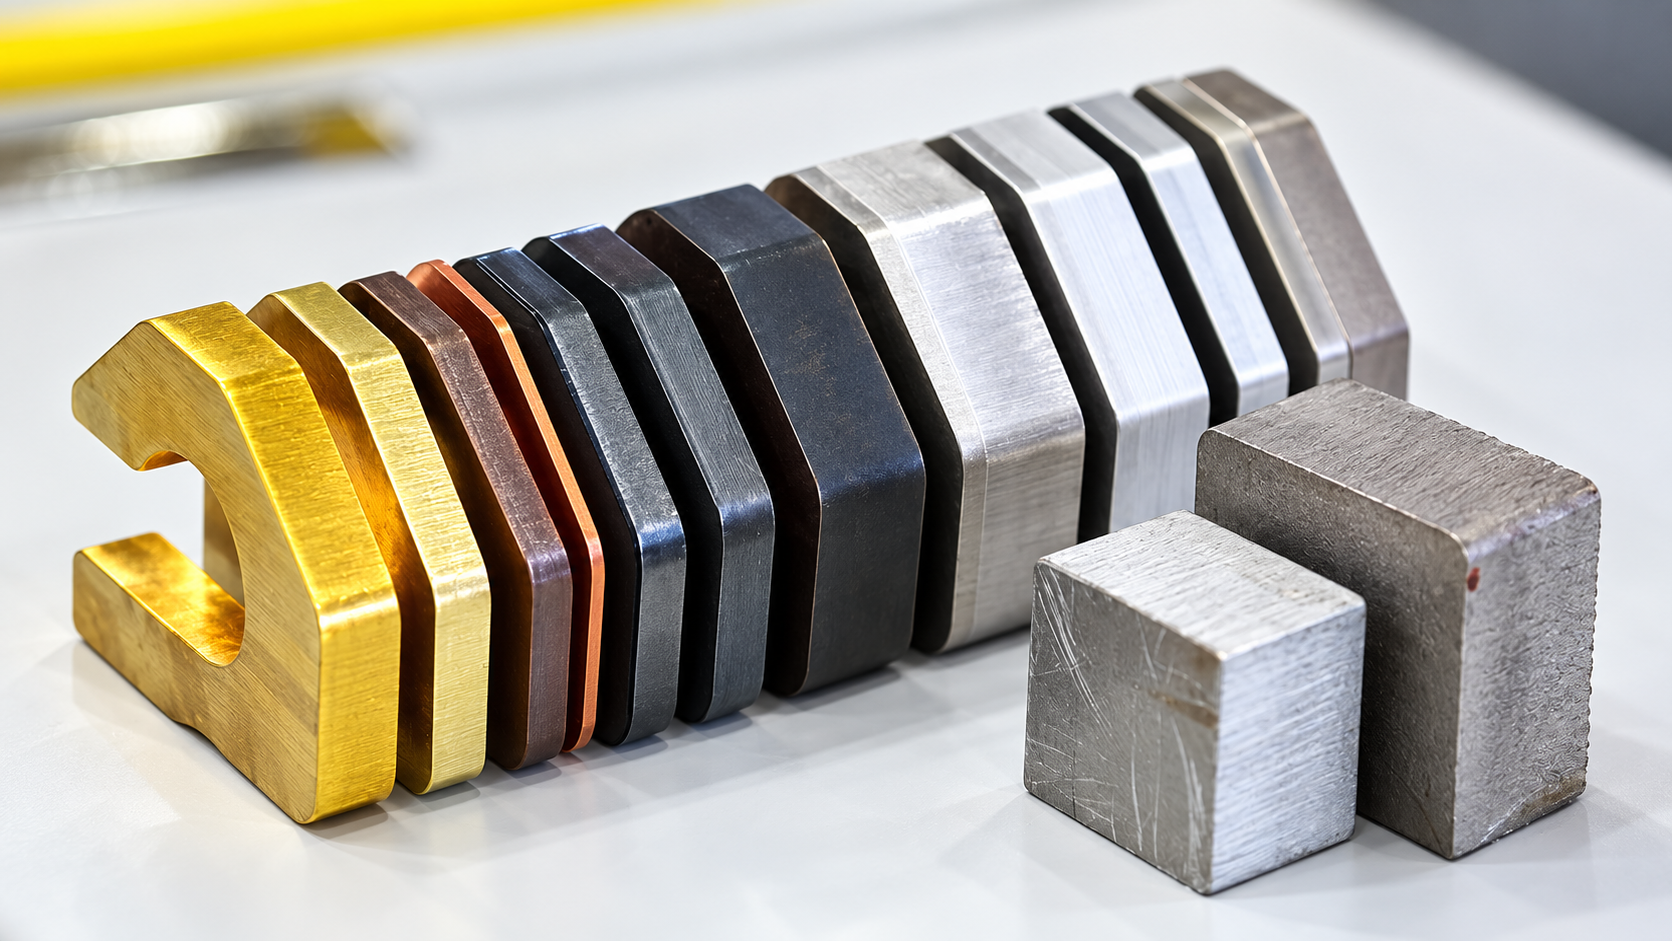
Fireyi tek bir kayıp kalemi olarak görmeyin
Fiber lazer kesiminde malzeme kaybı farklı nedenlerle ortaya çıkabilir: parçalar arasındaki kullanılamayan bölgeler, kenar payları, kalan sacın sonraki işte değerlendirilememesi veya hatalı parçanın yeniden kesilmesi. Bu başlıklar ayrı kaydedildiğinde, hangi iyileştirmenin gerçekten etkili olduğu anlaşılır.
Yalnızca satın alınan sac miktarıyla çıkan parça adedini karşılaştırmak bazen yanıltıcıdır. Ürün geometrisi ve malzeme kalınlığı değiştiğinde sonuç da değişir. Benzer iş gruplarını aynı dönemde karşılaştırın; düzenli üretilen bir parça ailesini başlangıç noktası seçin.
Parça yerleşimini sipariş planıyla birlikte hazırlayın
Nesting, parçaların levha üzerine yerleştirilmesini düzenler. Verimli bir yerleşim için çizimin dış sınırı, delikler ve parçanın sonraki işlemdeki yön ihtiyacı doğru olmalıdır. Aynı malzeme ve kalınlıktaki farklı siparişleri uygun olduğunda aynı plan içinde değerlendirmek, kullanılabilir alanı artırabilir.
Bununla birlikte, sıkıştırılmış bir yerleşim her zaman en kolay üretim anlamına gelmez. İnce ayrıntılar, küçük parçaların toplanması ve kesim sonrası sınıflandırma süreci de hesaba katılmalıdır. Yazılımın önerdiği planı atölyedeki gerçek iş akışıyla birlikte gözden geçirin.
- Aynı malzeme ve kalınlıktaki siparişleri görünür bir listede toplayın.
- Parça çizimlerindeki tekrar eden veya hatalı geometrileri kontrol edin.
- Kesim sonrası parça ayırma ve etiketleme düzenini önceden planlayın.
- İyileştirmeyi benzer işlerin malzeme kullanım kayıtlarıyla karşılaştırın.
Kalan sacı yeniden kullanılabilir stok olarak izleyin
Bir işten kalan sac, ölçüsü ve malzemesi bilinmiyorsa çoğu zaman sonraki planlamada görünmez hale gelir. Kalan parçayı malzeme türü, kalınlık ve kullanılabilir ölçüyle kaydetmek, yeni sipariş geldiğinde değerlendirilmesini kolaylaştırır.
Kayıt yöntemi işletmenin büyüklüğüne uygun olmalıdır. Etiketli bir raf ve düzenli bir tabloyla başlanabilir; iş hacmi arttığında yazılım tabanlı stok takibi değerlendirilebilir. Önemli olan, operatörün hangi parçanın nerede olduğunu ve hangi iş için ayrıldığını anlayabilmesidir.
Sac ve boru firesini farklı ölçütlerle değerlendirin
Sac kesiminde levha yerleşimi öne çıkarken boru ve profil üretiminde malzeme boyu, bağlama düzeni ve kalan uç uzunluğu ayrıca değerlendirilir. Bu nedenle sactaki yüzey kullanım yaklaşımını boru hattına aynen taşımak yeterli değildir.
Yeni makine görüşmesinde kendi parça listenizi sunun ve malzeme kullanımını ilgili makine ailesiyle değerlendirin. Hedef yalnızca daha az artık görmek değil; doğru parçayı tekrarlanabilir biçimde üretmek, ayırmak ve sonraki operasyona düzenli aktarmaktır.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Nesting tek başına fireyi ortadan kaldırır mı?
Parça yerleşimi önemli bir adımdır; ancak kenar payları, hatalı çizimler, kalan malzeme kaydı ve yeniden kesilen parçalar da toplam sonucu etkiler. Bu başlıkları ayrı izlemek gerekir.
Fire oranını hangi işlerde karşılaştırmalıyım?
Benzer malzeme, kalınlık ve parça geometrisi içeren iş gruplarını karşılaştırın. Çok farklı ürünleri aynı oranla değerlendirmek, gerçek iyileştirmeyi görmeyi zorlaştırabilir.
Kalan sacın üzerine hangi bilgiler yazılmalı?
Malzeme türü, kalınlık, kullanılabilir ölçü ve stok konumu temel bilgilerdir. İşletmenin izlenebilirlik düzenine göre parti veya iş emri bilgisi de eklenebilir.
Boru kesiminde fire hesabı neden farklıdır?
Boru ve profilde kesit, malzeme boyu, bağlama alanı ve kalan uç uzunluğu önemlidir. Bu değişkenler sac levha yerleşiminden farklı bir değerlendirme gerektirir.
Yeni makine fireyi azaltır mı?
Makine, yazılım ve iş planı birlikte değerlendirilmelidir. Mevcut parça listenizle yapılacak numune ve üretim görüşmesi, hangi konfigürasyonun daha uygun olduğunu gösterir.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
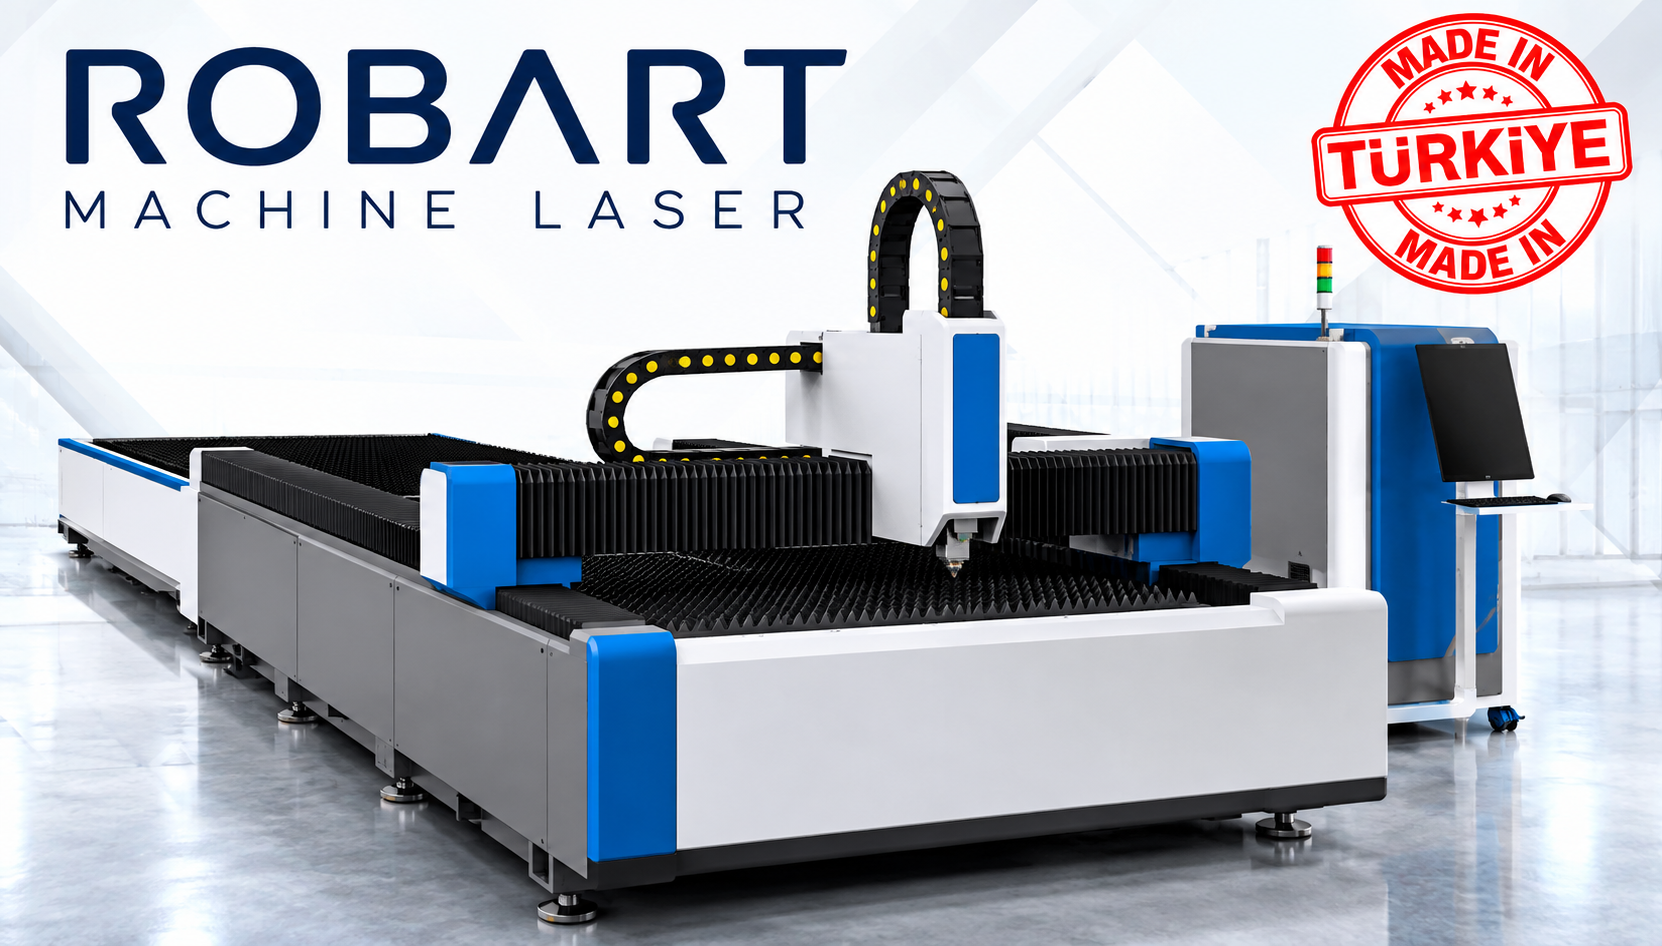
SAC KESİMİ · ESNEK ERİŞİM
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
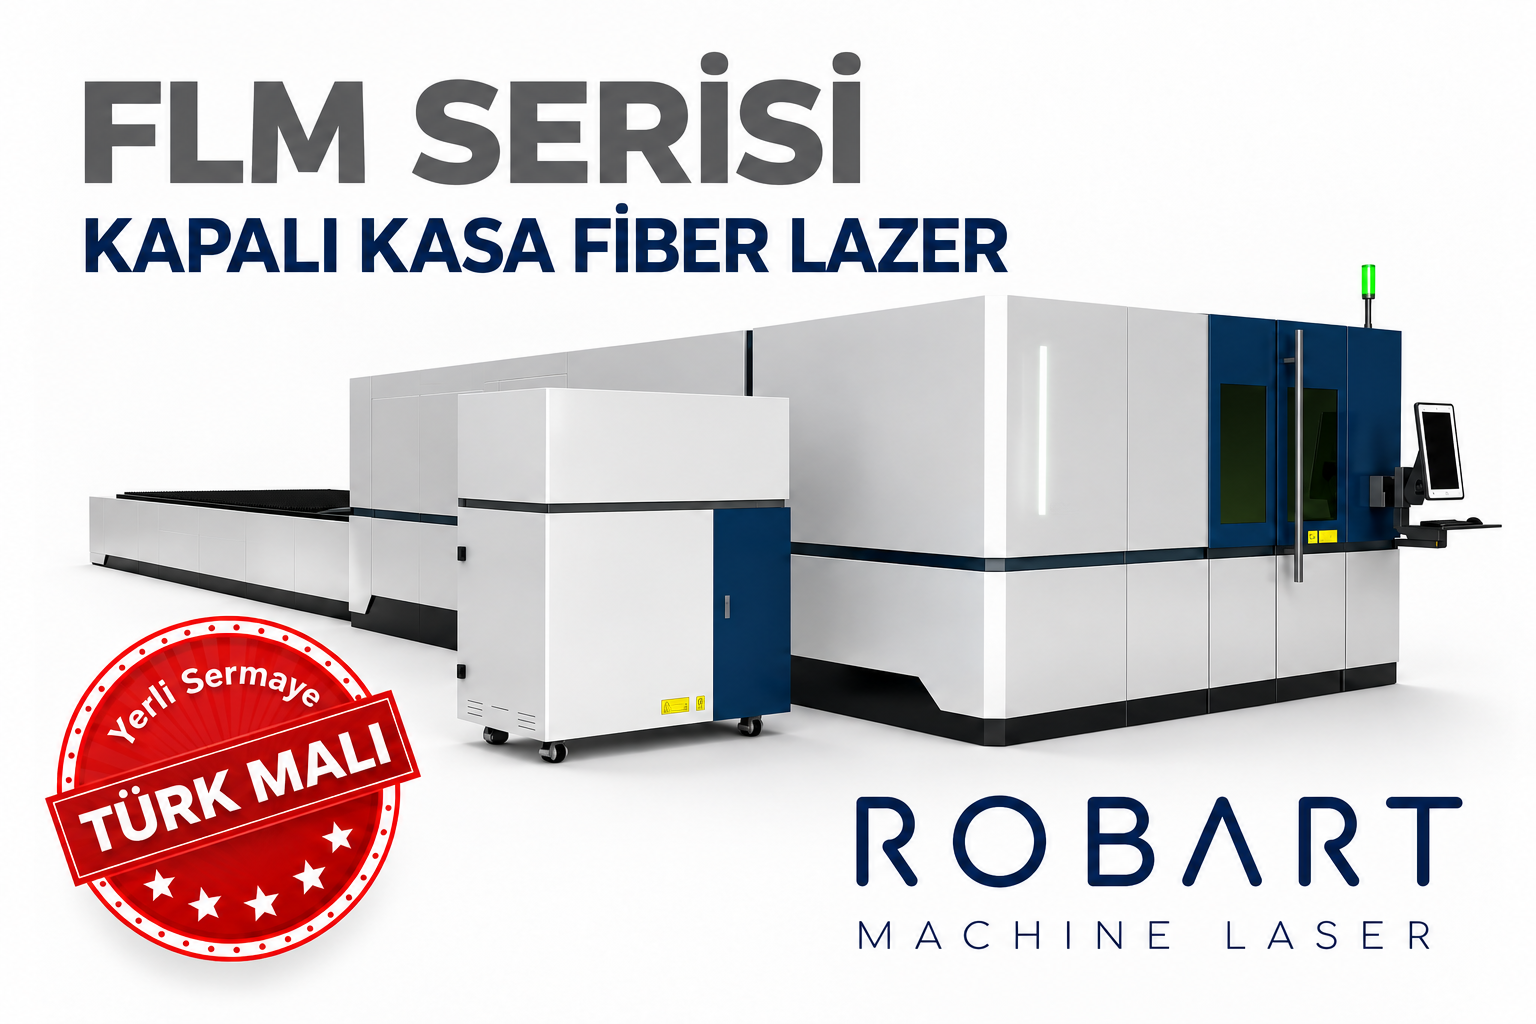
SAC KESİMİ · KABİNLİ SİSTEM
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.