
ROBART LAZER / OPERATÖR GÖZLEMİ VE DESTEK İLETİŞİMİ
Günlük uyarıyı, açık ve işe yarar bir kayda dönüştürün.
“Gaz gelmiyor” veya “anormal ses var” gibi ifadeler araştırmanın başlangıcıdır. Ne zaman, hangi işte ve hangi ekran bilgisiyle görüldüğünü kaydetmek teknik değerlendirmeyi kolaylaştırır.
Gaz akışı belirtisini kesin arıza tanısıyla karıştırmayın
İş sırasında gazla ilgili uyarı veya beklenmeyen bir sonuç görüldüğünde kullanılan iş, seçilen işlem bilgisi ve alarm ifadesi kaydedilebilir. Bu gözlem tek başına bir valfin veya başka bir parçanın arızalı olduğunu göstermez.
Basınç ve elektrik bağlantılarına ilişkin müdahaleler yetkili ekip tarafından değerlendirilmelidir. Genel bir internet tarifine göre hat açmak, bağlantı sökmek veya basınç değerini artırmak uygun kullanıcı kontrolü sayılmaz. Makinenin izin verilen kontrol sınırları esas alınır.
Hareket ve ses değişimini zamanıyla tarif edin
Belirti referans hareketinde mi, kesim sırasında mı yoksa iş değişiminde mi oluştu? Hangi eksen veya bölgede fark edildiği ve ilk ne zaman görüldüğü açıklanmalıdır. Tekrarlayan bir durum varsa önceki olaylarla ilişkilendirin.
Beklenmeyen hareket veya temas şüphesinde güvenli durdurma ve bildirim prosedürünü uygulayın. Sorunun tekrarını göstermek için güvenli olmadığı düşünülen hareketi yeniden oluşturmaya çalışmayın. Teknik tanıyı ilgili yetkili ekibe bırakın.
Ekrandaki bilgiyi değiştirmeden kayda alın
Alarm kodu, tam ifade ve cihazın modeli birlikte iletilmelidir. Aynı kod farklı donanımlarda farklı anlam taşıyabilir. İnternette bulunan bir kod tablosunu kendi sisteminiz için doğrulanmış bilgi olarak kabul etmeyin.
Son bakım, sarf değişimi veya iş dosyası değişikliği de kayıt için yararlıdır. Kesinleşmemiş nedenleri tahmin olarak ayırın; gözlenen durumla karıştırmayın.
- Model ve seri bilgisi
- Alarmın ekrandaki tam ifadesi
- İşin hangi aşamasında görüldüğü
- Malzeme ve kullanılan iş dosyası
- Son değişiklik ve yapılan bildirim
Destek sonucunu vardiyaya aktarın
Teknik ekibin değerlendirmesi, verilen kullanım kısıtı ve tekrar kullanım onayı ilgili kayıtta bulunmalıdır. Bir sonraki operatörün aynı durumu yeniden araştırmak zorunda kalmaması için açık konular devredilmelidir.
Robart ile görüşürken makine bilgilerini ve bu kısa olay kaydını hazırlayın. Yeni makine teklifinde de kullanıcı kontrol eğitimi, alarm bilgilerine erişim ve teknik destek kapsamını açıklatın.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Gaz uyarısı kesin valf arızası mı?
Tek belirtiden kesin tanı çıkarılamaz. İşlem bilgileri ve ilgili donanım yetkili ekipçe değerlendirilmelidir.
Anormal sesi göstermek için hareketi tekrarlamalı mıyım?
Güvenli olmadığı düşünülen durumu yeniden oluşturmaya çalışmayın. İşletmenin durdurma ve bildirim düzenini izleyin.
Alarm kodunu nasıl iletmeliyim?
Ekrandaki tam ifade, cihaz modeli ve olayın hangi aşamada görüldüğüyle birlikte kaydedin.
Hangi değişiklikler kayda girer?
Son bakım, sarf, malzeme, yazılım veya iş dosyası değişikliği gibi olayları tarihleriyle belirtin.
Destek sonrası neyi devretmeliyim?
Teknik değerlendirmenin sonucunu, açık kısıtları ve yeniden kullanım durumunu sonraki vardiyanın görebileceği biçimde kaydedin.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
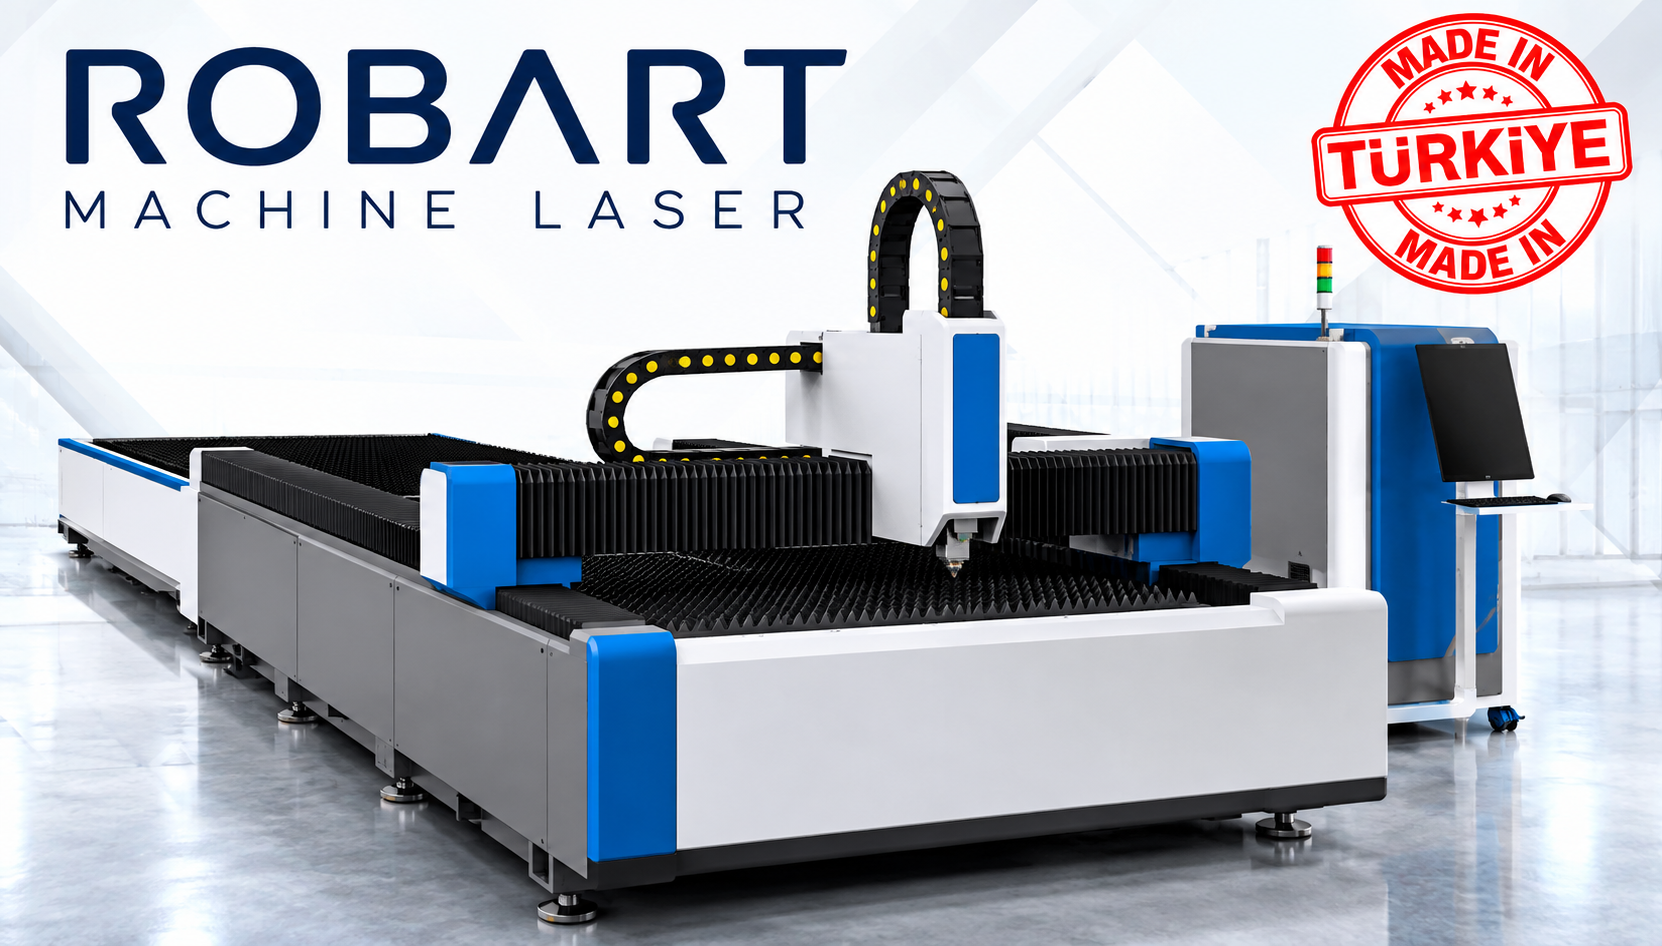
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
SAC KESİMİ · KABİNLİ SİSTEM
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.