
ROBART LAZER / ÇİZİM, ÖLÇÜM VE TEKNİK DEĞERLENDİRME
Ölçü farkını, aynı çizim ve aynı yöntemle tanımlayın.
Çizimle parça arasındaki farkın doğru tarif edilmesi araştırmanın ilk adımıdır. Teknik resim, iş dosyası, ölçüm referansı ve görülen belirtinin aynı kayıt içinde bulunmasını sağlayın.
Karşılaştırılan dosyaların aynı olduğundan emin olun
Müşteri çizimi, programlama dosyası ve üretimde kullanılan sürüm birbiriyle eşleşmelidir. Benzer isimli eski bir revizyon veya yanlış birim, araştırmayı farklı bir yöne taşıyabilir. Önce hangi belgenin kabul kaynağı olduğunu netleştirin.
Dosyada değişiklik yapıldıysa tarih ve onay bilgisi kaydedilmelidir. Eski programın aktif üretim klasöründe güncel dosyayla karışmasını önleyecek bir düzen kullanın.
Farkın hangi ölçüde görüldüğünü yazın
Bütün parça mı farklı, yalnızca bir delik konumu mu, yoksa montajda eşleşen iki ölçü mü sorunlu? Ölçülecek özelliği teknik resimde işaretleyin. Beklenen değer ve ölçüm sonucunu aynı referansla kaydedin.
Ölçüm cihazı ve yöntemi ilgili toleransa uygun olmalıdır. Parçanın nasıl konumlandırıldığı veya bükümden önce mi sonra mı ölçüldüğü de belirtilmelidir. Farklı yöntemlerden çıkan sonuçları doğrudan eşdeğer kabul etmeyin.
Program ve makine değerlendirmesini ayırın
Dosya ve ölçüm bilgileri netleşmeden doğrudan motor veya sürücü arızası sonucu çıkarmayın. Mekanik, kontrol ve kalibrasyon değerlendirmeleri yetkili teknik ekibin işidir. Kullanıcı yetkisi dışındaki ayarları değiştirerek ölçü farkını örtmeye çalışmayın.
Servise model ve seri bilgisi, çizim sürümü, malzeme, ölçüm kaydı ve son değişiklikleri hazırlayın. Güvenli çalışmayı etkileyen bir belirti varsa işletmenin durdurma ve bildirim prosedürünü uygulayın.
- Onaylı teknik resim ve dosya sürümü
- Birim, malzeme ve parça kimliği
- Beklenen ve ölçülen değer
- Ölçüm yöntemi ile üretim aşaması
- Son değişiklik ve yetkili değerlendirme
Düzeltmenin sonucunu aynı ölçütle kabul edin
Bir müdahaleden sonra ilk parçayı öncekiyle aynı kontrol yöntemiyle değerlendirin. Sonucun kim tarafından ve hangi koşullarda kabul edildiğini iş emrine ekleyin. Uygunsuz ve kabul edilmiş parçaları ayrı tutun.
Yeni makine numunesinde de aynı yaklaşımı kullanın. Robart ile görüşürken kritik ölçüleri ve parçanın eşleşeceği montajı paylaşın; kontrol planını numune çalışmasından önce açıklığa kavuşturun.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
Ölçü farkı kesin mekanik arıza mı?
Hayır. Dosya sürümü, birim, ölçüm yöntemi ve teknik değerlendirme birlikte ele alınmalıdır.
Hangi çizimi esas almalıyım?
Proje için onaylanmış teknik resim ve güncel revizyon kabul kaynağı olarak açıkça tanımlanmalıdır.
Bükümden önce ve sonra ölçüm aynı mı?
Üretim aşaması sonucu etkileyebilir. Hangi aşamanın ve referansın esas alındığı kontrol planında belirtilmelidir.
Servise ne göndermeliyim?
Model, seri bilgisi, çizim sürümü, malzeme, beklenen ve ölçülen değerler, ölçüm yöntemi ve son değişiklikleri hazırlayın.
Düzeltmeden sonra nasıl onay verilir?
İlk parça aynı kontrol ölçütüyle yeniden değerlendirilir ve yetkili kabul kayda alınır.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
SAC KESİMİ · KABİNLİ SİSTEM
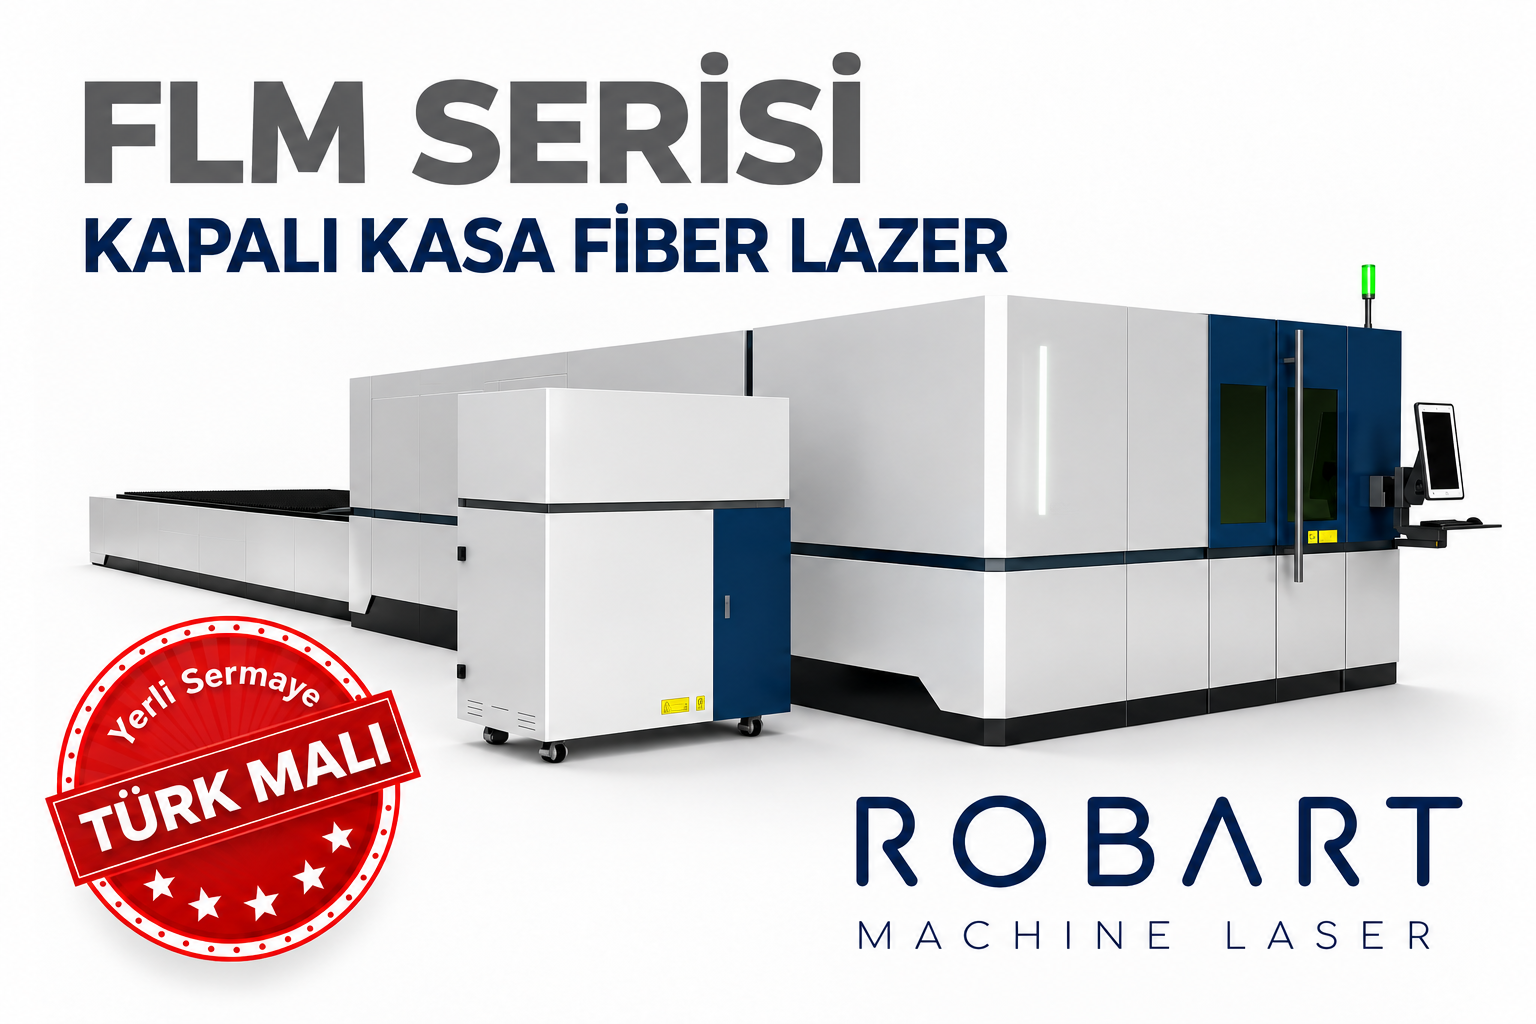
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.