
ROBART LAZER / PROSES KAYITLARI
Bir ayarı sayısından önce bağlamıyla saklayın
Parametre tablosundaki bir hız değeri, hangi makine ve malzemede elde edildiği bilinmiyorsa eksik bilgidir. Onaylı proses kaydı, ayarın hangi şartlarda ve hangi sonuçla kabul edildiğini göstermelidir.
Güç bilgisi tek başına ayar tanımı değildir
1000 W ifadesi yalnızca bir güç seviyesini belirtir. Kesim kafası, gaz, nozul ve malzeme koşulları bilinmeden farklı bir tablonun aynı sonucu vereceği söylenemez.
İnternetteki genel hız ve kalınlık listelerini doğrudan üretim ayarı olarak kullanmayın. Başlangıç bilgisi, üreticinin ilgili konfigürasyon için onayladığı kaynaktan alınmalıdır.
Her kaydı bir kabul sonucuna bağlayın
Parametre dosyasının yanında malzeme tanımı, kalınlık, dosya sürümü ve numune sonucu bulunsun. Değerin kaydedilmiş olması tek başına kabul edildiği anlamına gelmesin.
Kesim kenarı, kritik ölçü ve sonraki işlem beklentisi birlikte değerlendirilir. Test amacıyla kullanılan ayarla seri üretim için onaylanan ayarı ayrı durumlarda saklayın.
Değişiklik geçmişini görünür tutun
Yetkili bir değişiklik yapıldığında önceki sürümü ve değişiklik nedenini kaydedin. Aynı adlı dosyanın üzerine yazmak, sonradan hangi şartların kullanıldığını belirsizleştirebilir.
Farklı malzemeye veya donanıma geçildiğinde eski onayın geçerli olup olmadığını inceleyin. Rastgele denemeler yerine kontrollü ve yetkili bir doğrulama planı oluşturun.
- Makine ve konfigürasyon kimliği
- Malzeme, gaz ve onaylı sarf tanımı
- Parametre sürümü ve değişiklik nedeni
- Numune sonucu, onay tarihi ve sorumlusu
Arşivi üretim ekibinin kullanacağı biçimde düzenleyin
Üretimde kullanılabilir kayıtlarla deneme dosyalarını ayrı tutun. Erişim ve değişiklik yetkisi işletmenizin çalışma düzenine göre belirlenmelidir.
Robart teknik değerlendirmesine mevcut kayıt ve numune bilgilerini ekleyin. Bu sayfa evrensel bir 1000 W kesim tablosu değil, doğru kayıt oluşturmak için bir rehberdir.
ÜRETİMİNİZE UYGUN KONFİGÜRASYON
Doğru makineyi birlikte belirleyelim.
Malzemenizi, çalışma ölçüsünü ve günlük üretim hedefinizi paylaşın. Robart Lazer satış ekibiyle makine konfigürasyonunu ve teklif kapsamını netleştirin.
ERDOĞAN ÇELİK · ROBART LAZER
Telefonla görüşebilir veya formdan hazırladığınız mesajı WhatsApp üzerinden paylaşabilirsiniz.
SIK SORULAN SORULAR
Karar vermeden önce merak edilenler
1000 W için tek parametre tablosu var mı?
Bütün makine ve malzemeler için geçerli tek bir tablo varsayılamaz.
Eski onaylı ayar her işte kullanılabilir mi?
Malzeme ve konfigürasyon değiştiyse uygunluk yeniden incelenmelidir.
Deneme dosyasını nasıl ayırmalıyım?
Deneme ve üretim onaylı kayıtları açık durum ve sürüm bilgisiyle ayırın.
Hangi sonuçlar kaydedilmeli?
Kritik ölçü, kenar kabulü ve sonraki işlem için belirlenen değerlendirmeler saklanabilir.
Teknik görüşmeye ne göndermeliyim?
Makine bilgisi, parametre sürümü, malzeme tanımı ve karşılaştırılabilir numune sonucunu paylaşın.
ROBART LAZER · ÜRÜN AİLELERİ
Diğer Makineler
Üretiminiz için diğer Robart lazer çözümlerini inceleyin. Her sistemin malzeme, çalışma alanı ve otomasyon seçeneklerini kendi ihtiyacınıza göre değerlendirin.
SAC KESİMİ · ESNEK ERİŞİM
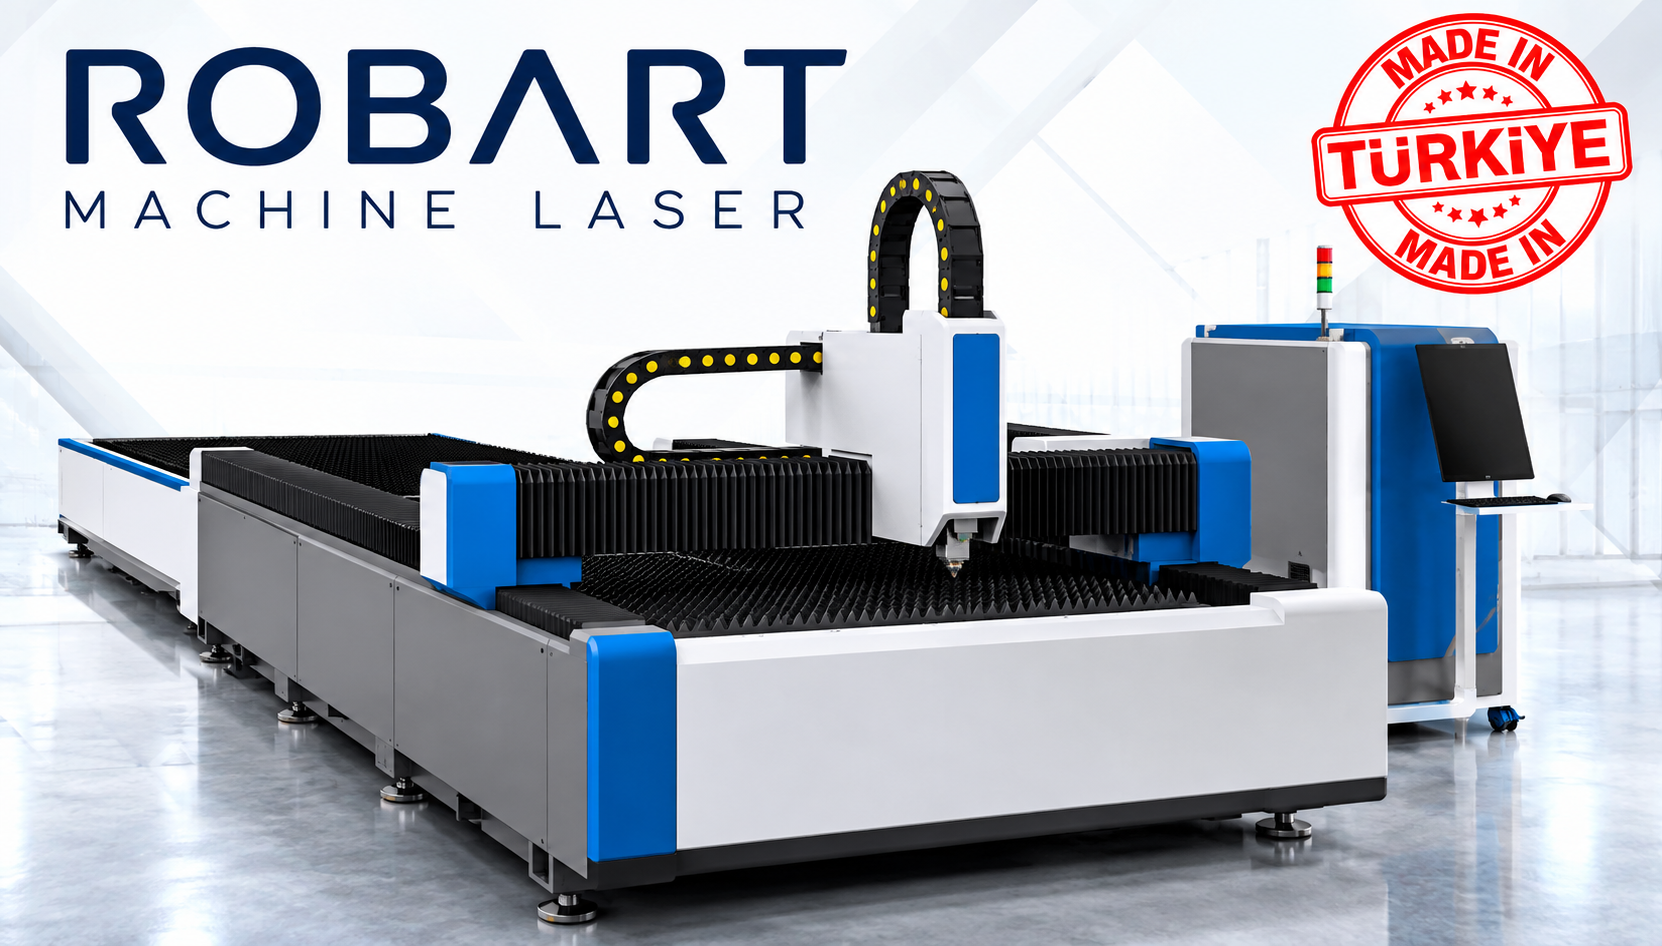
Açık tek tabla fiber lazer
Standart sac ölçülerinde farklı parça geometrileri üreten atölyeler için değerlendirilebilir. 1500×3000 mm çalışma alanında yükleme, kesim ve boşaltma süreleri aynı üretim çevriminin parçalarıdır.
SAC KESİMİ · KABİNLİ SİSTEM
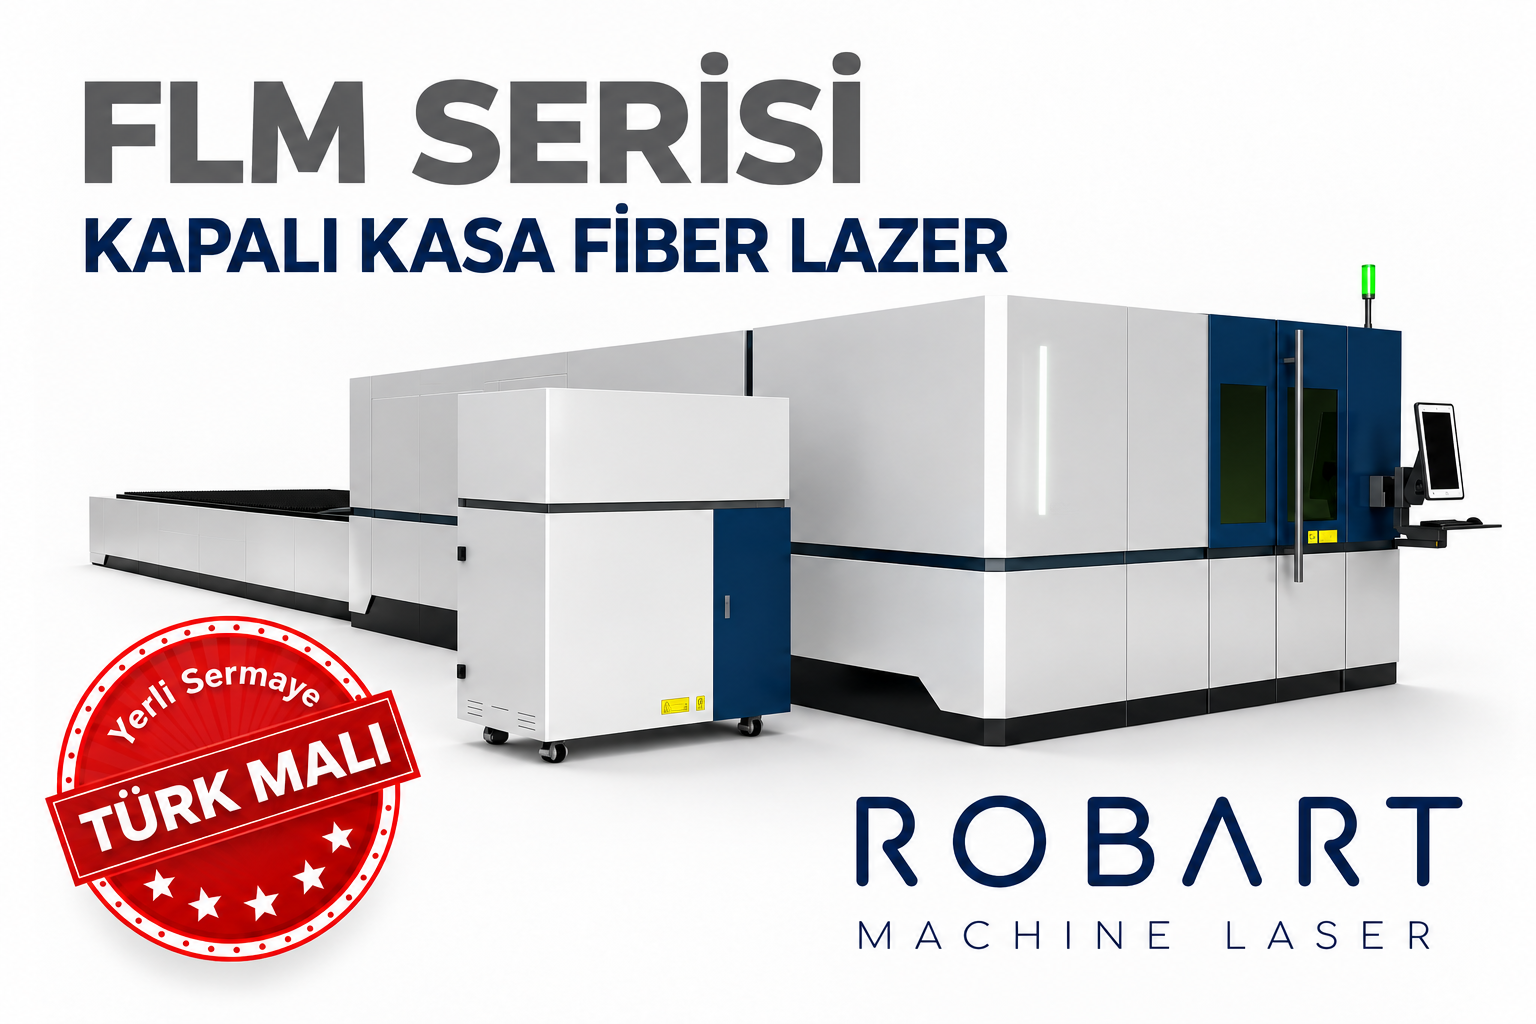
FLM 3015 kapalı kasa fiber lazer
Sac kesimini kapalı kabin içinde planlayan tesislere yöneliktir. Çalışma alanı 1500×3000 mm’dir; güç, emiş ve tabla düzeni üretim ihtiyacına göre birlikte değerlendirilir.

PROFİL ÜRETİMİ · OTOMASYON
Boru ve profil kesim hattı
Yuvarlak boru, kare ve dikdörtgen profillerden parça üretimine yöneliktir. Kesit, et kalınlığı, malzeme boyu ve günlük adet; ekonomik, yarı otomatik veya tam otomatik sistem seçimini belirler.